Mange operatører tror fejlagtigt, at lavere hastigheder giver en glattere finish. Dette er en almindelig myte. I virkeligheden dikterer kornprogression overfladeglathed. Hastighedsindstillinger styrer strengt din materialefjernelseshastighed og termiske friktion. Du er muligvis ved at evaluere et nyt værktøj lige nu. At forstå, hvornår du skal justere funktioner med variabel hastighed, er afgørende for dit arbejde. Korrekt justering forhindrer beskadigelse af emnet som brændemærker eller grimme 'pigtail' hvirvler. Vi ønsker at afmystificere det mekaniske forhold mellem skiveindstillinger, operatørteknik og materialetyper. Du har brug for en streng, evidensbaseret evalueringsramme for at mestre dit udstyr. Læs videre for at lære, hvordan du balancerer dine pacing- og skiveindstillinger for at opnå fejlfri overfladefinish hver eneste gang.
Nøgle takeaways
Skive vs. finish: Værktøjshastighed dikterer materialefjernelse og varmeudvikling; sandpapirkornet dikterer den endelige glathed.
Standardstandarden: For efterbehandling af råt træ er maksimal hastighed (typisk 10.000–12.000 OPM) basisstandarden, ikke undtagelsen.
Pacing betyder noget: En præcis manuel bevægelseshastighed på 1 tomme pr. sekund er påkrævet for at tillade den tilfældige orbitale handling at fungere effektivt.
Sugefælden: Ofte er 'pigtail' hvirvelmærker forårsaget af for stort vakuum undertryk, ikke forkerte hastighedsindstillinger.
Den mekaniske virkelighed af slibere med variabel hastighed
Du kan antage, at et tab af dit værktøjs omdrejninger garanterer en finere finish. Dette er faktuelt forkert. Lavere omdrejninger er ikke lig med glattere overflader. Lad os se på modeller med én hastighed. Producenter kalibrerer dem permanent til omkring 12.000 RPM. Dette repræsenterer den maksimale hastighed på en standard variabel skive. Høj hastighed kombineres med et tilfældigt kredsløbsmønster for effektivt at skjule ridsemærker. Sænkning af maskinen strækker de snævre baner. Dette eksponerer slibemønstrene for det blotte øje.
Vi skal forstå, hvad skiven rent faktisk styrer. Den justerer Orbits Per Minute (OPM). Sænkning af hastigheden direkte reducerer slibemidlets rotationsfrekvens. Denne funktion giver dig mere kontrol, når du bruger aggressive gryn. Det reducerer også kraftigt friktionsinduceret varme. Varme er sarte overfladers fjende. Du sænker kun drejeknappen, når varmeudviklingen truer dit emne.
Opgradering til en slibemaskine med variabel hastighed giver perfekt mening til værksteder med flere materialer. Du har brug for præcis kontrol, når du håndterer varmefølsomme overflader eller tynde træfiner. En enkelt indstilling med høj hastighed ville hurtigt brænde igennem en delikat finer. Denne funktion kan dog være overkill til tømrerarbejde med grov indramning. Indramning kræver hurtig materialefjernelse, hvor termisk kontrol sjældent er et problem.
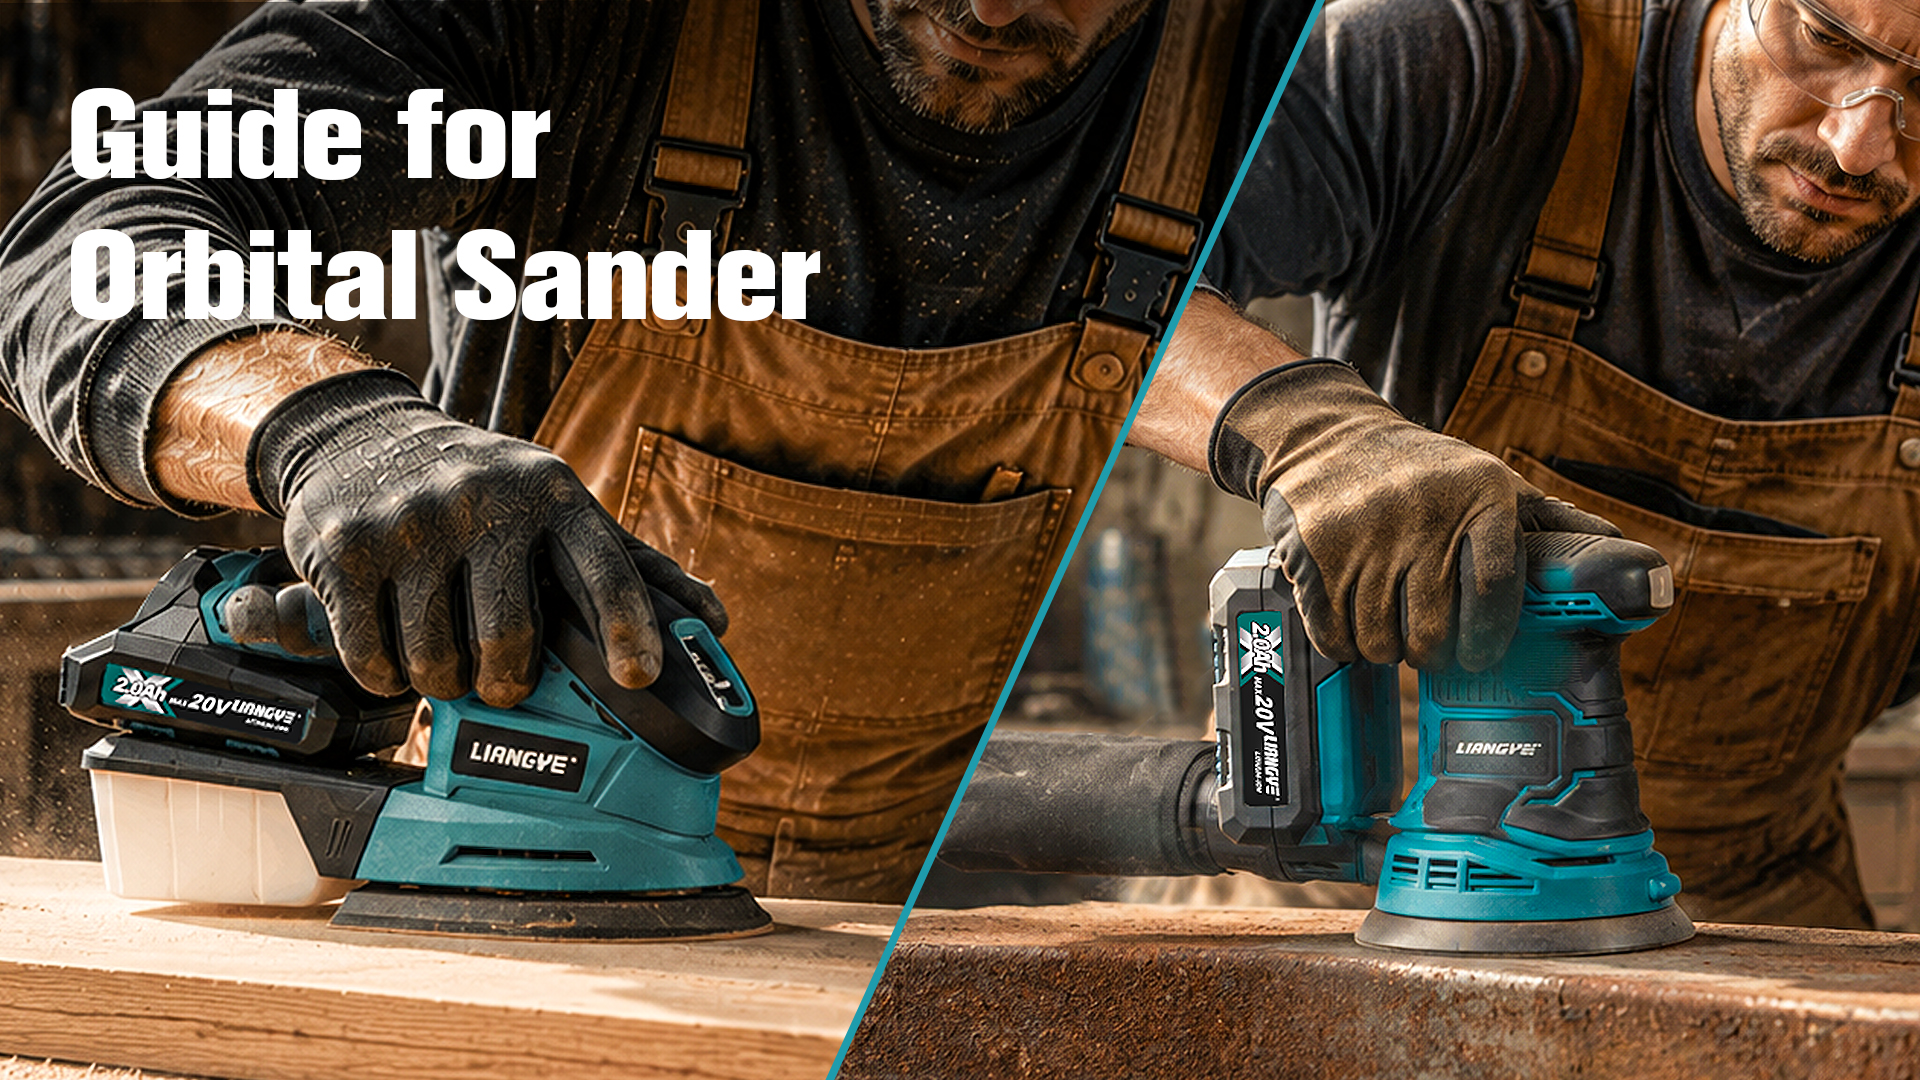
![Operatør ved hjælp af en trådløs orbitalsliber på en træoverflade]()
Indstilling af basislinjer: Hastighedsstrategier efter materialeanvendelse
Forskellige materialer kræver helt forskellige driftsparametre. Du kan ikke behandle råt hårdttræ på samme måde, som du behandler en klarlak til biler. Vi har etableret baseline-parametre nedenfor. Disse parametre sikrer, at du maksimerer effektiviteten, mens du beskytter dit basismateriale.
| Materiale Application |
Dial Indstilling |
Estimeret OPM |
Primær begrundelse |
| Efterbehandling af råt træ |
4-6 |
10.000+ |
Maksimerer skæreeffektiviteten uden at sætte motoren fast. |
| Slibning mellem lag |
1-3 |
4.000-7.000 |
Forhindrer friktionsvarme fra smeltende maling eller lak. |
| Ikke-træ overflader |
Variabel |
Varierer |
Lav for grov korrektion; Høj for 3000+ korn poleringspuder. |
Råtræapplikationer kræver høj hastighed. Du bør placere din urskive mellem indstilling 4 og 6. Høje hastigheder kombineres perfekt med værktøjets naturlige fysiske vægt. Denne kombination maksimerer din skæreeffektivitet. Den udfører det hårde arbejde uden at stivne motoren. Drift ved fuld hastighed sikrer, at det tilfældige orbitale mønster forbliver utroligt stramt.
Slibning mellem lagene eller fjernelse af maling kræver lave til mellemstore hastigheder. Du skal slippe din urskive til indstilling 1 til 3. Friktion skaber intens varme. Varmesmelter maling, polyurethan og lakker øjeblikkeligt. Smeltede overflader forårsager slibende 'belastning.' Denne tilstopning gør din 125 mm slibeplade helt ubrugelig. Det risikerer også alvorligt at brænde den underliggende overflade.
Ikke-træoverflader kræver forskellige tilgange. Plast, harpiks og autodetaljering kræver streng termisk styring. Du bruger lave hastigheder til grov fejlkorrektion. Omvendt ramper du op til høje hastigheder, når du bruger ultrafine poleringspuder med korn på 3000+. Dette demonstrerer den enorme alsidighed af værktøjer med variabel hastighed. Præcis termisk kontrol er strengt ikke til forhandling for syntetiske materialer.
Operatørteknik tilsidesætter værktøjsindstillinger
Selv det mest avancerede værktøj fejler under dårlig operatørteknik. Brancheprofessionelle overholder reglen '1-inch-per-sekund'. Du skal etablere denne pacing. At flytte din maskine for hurtigt er en kritisk fejl. Hurtige armbevægelser strækker stramme orbitale ridsemønstre. De forvandler usynlige mikroskopiske snit til synlige, aflange spiraler.
Vi skal også tage fat på fejlen i det nedadgående pres. At påføre din fysiske kropsvægt øger ikke skærehastigheden. Det ødelægger aktivt dit udstyr. Kraftig tryk skaber massiv motorisk belastning på en 20V orbitalsliber . Det forårsager for tidlig batteriafladning. Det forstyrrer kredsløbsbanerne. Det værste af alt er, at det smelter og ødelægger backup-pudens krog-og-løkke-fastgørelsessystem.
Sikker indgreb forhindrer dyb overfladeudskæring. Du skal vedtage en streng 'Start On, Stop Off' protokol. Følg disse specifikke trin for at beskytte dit arbejde:
Lad værktøjet hvile helt fladt på dit emne, før du rører aftrækkeren.
Tænd for værktøjet, og lad det nå det angivne omdrejningstal.
Før værktøjet hen over overfladen med kun dets egen vægt.
Løft værktøjet helt ud af emnet i luften.
Slip aftrækkeren og lad puden snurre helt ned.
Respekter endelig mandatet til nulstilling. Disse maskiner er udelukkende designet til flad overfladeindgreb. At vippe værktøjet til at fungere som en slibemaskine er en frygtelig fejltagelse. Det kompromitterer øjeblikkeligt pudens kanter. Vipning fordeler omdrejningstallet ujævnt over en lille overflade. Dette garanterer dybe, ikke-reparerbare fordybninger i dit materiale.
Avanceret fejlfinding: Udryddelse af 'Pigtail' hvirvelmærker
Pigtail hvirvelmærker frustrerer alle. Vi skal diagnosticere de grundlæggende årsager korrekt. Pigtails er blot symptomer på mekaniske fejl. De stammer normalt fra tre primære problemer. Du har muligvis fanget snavs under puden. Du flytter muligvis værktøjet for hurtigt ved lav hastighed. Du oplever muligvis støvudsugning.
Du skal forstå vakuum-undertryksfælden. Mange operatører parrer en støvopsamlingssliber til en industributiksstøvsuger. Overdreven sugning låser maskinen fysisk til træet. Dette knuser slibemidlet ind i kornet. Det forhindrer den tilfældige bane i at flyde ordentligt. Den resulterende friktion forårsager aggressive hvirvelmærker.
Det løser du ved at justere vakuumet, ikke værktøjet. Åbn vakuumets sugeaflastningsventil. Tab ikke værktøjets hurtigopkald. Slipning af suget genopretter optimal orbital flyder. Overvej denne tjekliste til fejlfinding, når der vises hvirvler:
Kontroller slibepuden for fastgjort grus eller hærdet harpiks.
Bekræft, at dit armbevægelsestempo er nøjagtigt 1 tomme pr. sekund.
Reducer sugestyrken på din tilsluttede vakuumenhed.
Sørg for, at du ikke udøver fysisk pres nedad.
Kontroller, at overfladen er fri for løst støv, før du starter.
Vi anbefaler stærkt strenge inspektionsprotokoller. Brug et 'rivningslys' til at kontrollere din overflade. Placer en skarp lyskilde i en meget lav vinkel ved siden af dit emne. Denne sidebelysning kaster skygger i mikroskopiske hvirvler. Den afslører skjulte defekter med det samme. Du skal udføre denne revision, før du går videre til din næste grit.
Indkøbskriterier: Evaluering af trådløse slibeværktøjer
Du skal vurdere den fysiske ergonomi omhyggeligt. Batteriplacering ændrer alt. Et standard 2,0Ah batteri føles meget anderledes end et tungt 5,0Ah batteri. Et tungt batteri skaber en toptung værktøjsbalance. Denne vægtfordeling påvirker operatørens træthed direkte. Forlængede efterbehandlingssessioner bliver udmattende, hvis værktøjet bekæmper din naturlige håndposition.
Kvaliteten af bremseklodser er en kritisk funktion. Premium-værktøjer har en integreret mekanisk klodsbremse. Denne bremse forhindrer puden i at dreje frit ved maksimale omdrejninger, når den løftes fra overfladen. En fritsnoende pude fungerer som en vinkelsliber ved genindtræden. En kvalitetsbremse afbøder disse umiddelbare overfladehuller. Det er en obligatorisk funktion for enhver professionel ledningsfrit slibeværktøj.
Vurder endelig støvportens modularitet. Du har brug for standardiseret montering til støvudsugningsporte. Problemfri integration med eksisterende vakuumslanger er afgørende. Dårlig støvudsugning fører direkte til tilstoppede slibemidler og pigtail hvirvler. Sørg for, at porten låser din slange sikkert på plads uden begrænsende adaptere.
Konklusion
Mestring hastighedsindstillinger for den trådløse orbitalsliber kræver afbalancering af flere faktorer. Du skal justere værktøjets RPM med din manuelle pacing og specifikke materialebegrænsninger. Sænkning af hastigheden skaber ikke en glattere overflade. Det styrer blot varmen og sinker materialefjernelsen. Korrekt teknik dikterer altid din endelige overfladekvalitet.
Tag disse handlingsrettede trin på dit næste projekt. Først skal du baseline dit værktøj ved fuld hastighed for råmaterialer. For det andet skal du kontrollere, at din pacing forbliver på præcis 1 tomme pr. sekund. For det tredje skal du strengt forbeholde dine lavere hastigheder til varmefølsomme belægninger og finish. Lad endelig maskinens vægt gøre det hårde arbejde.
FAQ
Q: Kan jeg bruge en orbitalsliber med variabel hastighed til polering?
A: Ja. Du kan udstyre en skumpoleringspude til din maskine. Du vil bruge høje hastigheder kombineret med ultrafine korn (3000+). Du skal dog forstå, at den fungerer anderledes end en dedikeret dual-action auto polermaskine. Den mangler den tvungne rotation, der kræves til korrektion af klarlak til tunge biler.
Sp.: Kræver det en højere hastighedsindstilling at springe sandpapirkorn over?
A: Nej. Værktøjshastigheden kan absolut ikke kompensere for springede korn. Du skal opretholde en streng, sekventiel progression (f.eks. 80 > 120 > 180). Denne sekvens er den eneste måde effektivt at fjerne de dybe ridsemønstre, som det forrige slibemiddel har efterladt.
Q: Hvorfor hopper eller vibrerer min sander voldsomt ved lave hastigheder?
Sv.: Kraftige vibrationer indikerer normalt en operatørfejl eller et mekanisk problem. Det er ofte et tegn på for stort nedadgående pres. Det kan også pege på en beskadiget krog-og-løkke-backup-pude. Endelig kan inkompatibel støvsugning muligvis låse puden til overfladen.