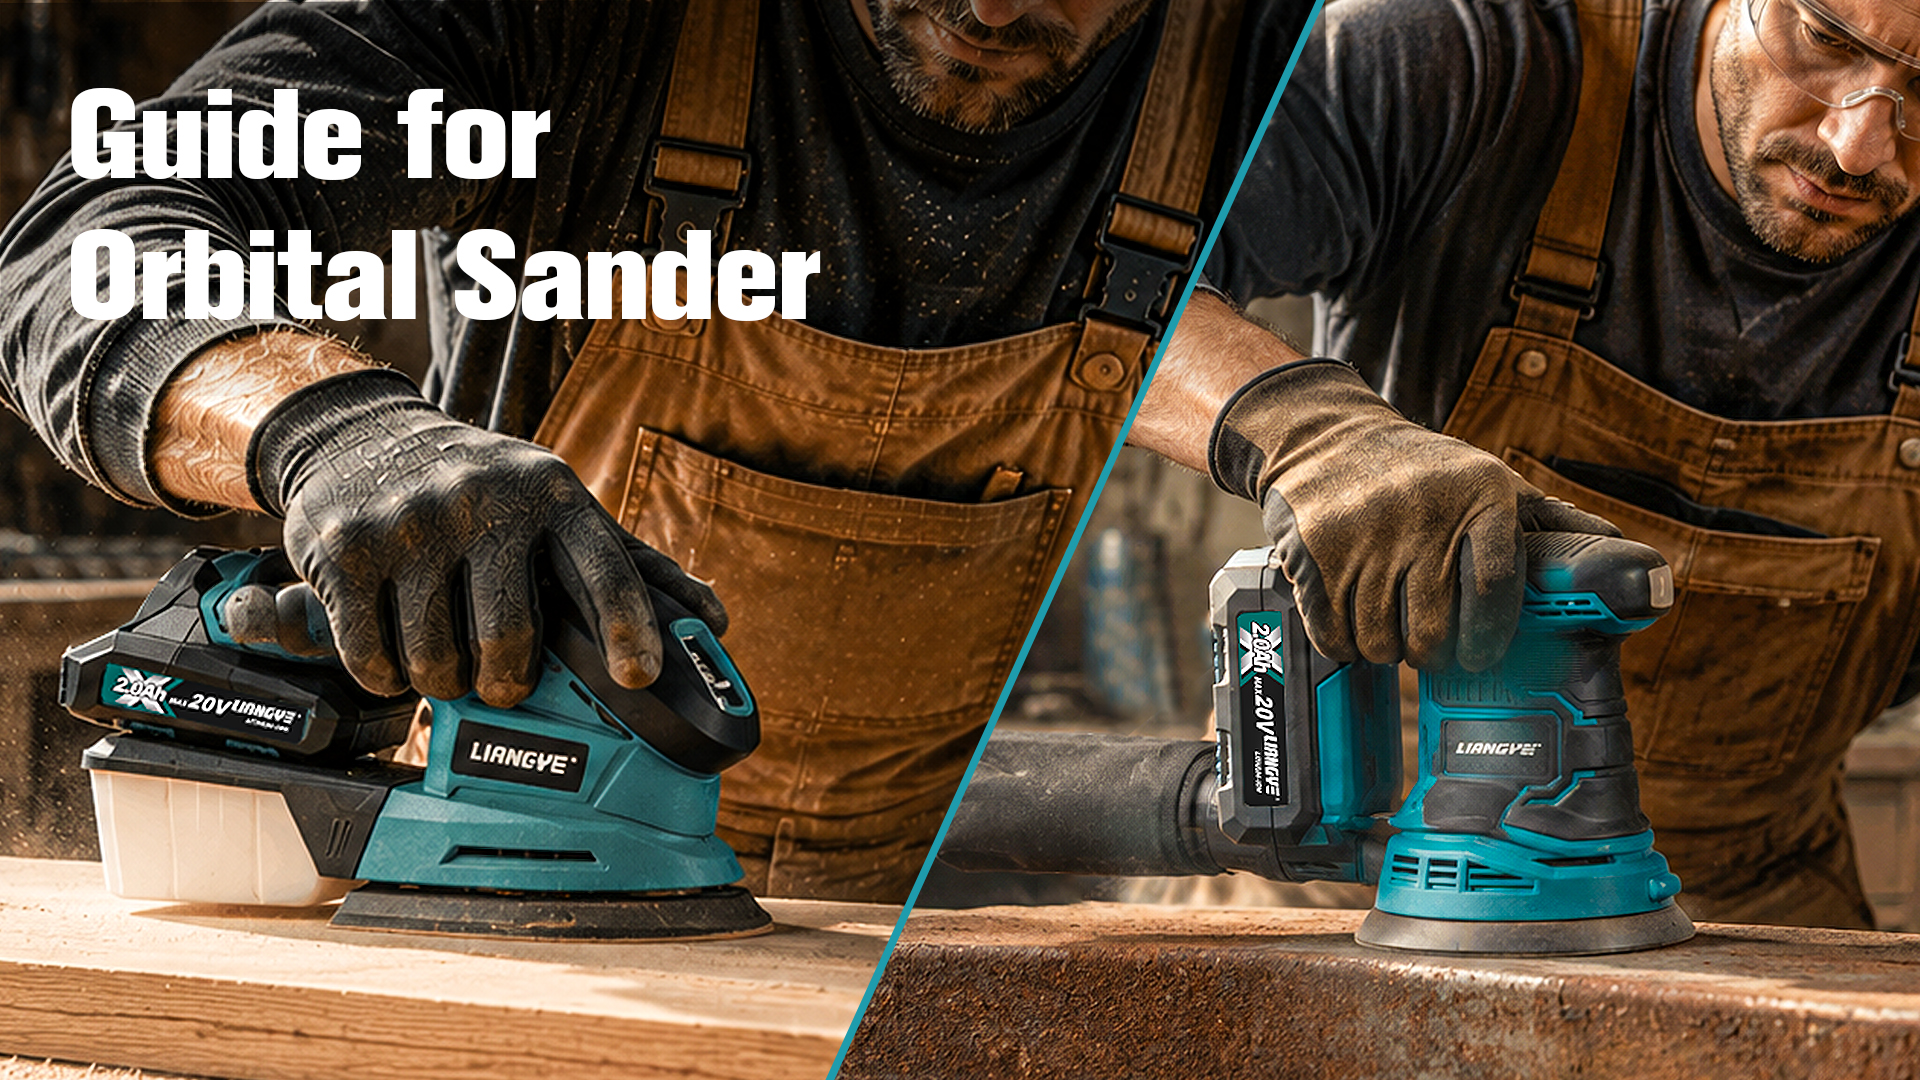
कई ऑपरेटर गलती से मानते हैं कि कम गति से बेहतर परिणाम मिलता है। यह एक आम मिथक है. वास्तव में, धैर्य की प्रगति सतह की चिकनाई को निर्धारित करती है। गति सेटिंग्स आपकी सामग्री हटाने की दर और थर्मल घर्षण को सख्ती से नियंत्रित करती हैं। हो सकता है कि आप अभी किसी नए टूल का मूल्यांकन कर रहे हों। परिवर्तनीय गति सुविधाओं को कब समायोजित करना है यह समझना आपके काम के लिए महत्वपूर्ण है। उचित समायोजन वर्कपीस को जलने के निशान या बदसूरत 'पिगटेल' घुमाव जैसी क्षति से बचाता है। हम डायल सेटिंग्स, ऑपरेटर तकनीक और सामग्री प्रकारों के बीच यांत्रिक संबंध को उजागर करना चाहते हैं। आपको अपने उपकरणों में महारत हासिल करने के लिए एक सख्त, साक्ष्य-आधारित मूल्यांकन ढांचे की आवश्यकता है। हर बार दोषरहित सतह फिनिश प्राप्त करने के लिए अपनी पेसिंग और डायल सेटिंग्स को कैसे संतुलित करें, यह जानने के लिए आगे पढ़ें।
चाबी छीनना
डायल बनाम फ़िनिश: उपकरण की गति सामग्री हटाने और गर्मी उत्पादन को निर्धारित करती है; सैंडपेपर ग्रिट अंतिम चिकनाई तय करता है।
डिफ़ॉल्ट मानक: कच्ची लकड़ी की फिनिशिंग के लिए, अधिकतम गति (आमतौर पर 10,000-12,000 ओपीएम) आधारभूत मानक है, अपवाद नहीं।
गति के मामले: यादृच्छिक कक्षीय क्रिया को प्रभावी ढंग से कार्य करने की अनुमति देने के लिए 1 इंच प्रति सेकंड की सटीक मैन्युअल गति दर की आवश्यकता होती है।
सक्शन ट्रैप: अक्सर, 'पिगटेल' भंवर के निशान अत्यधिक वैक्यूम नकारात्मक दबाव के कारण होते हैं, गलत गति सेटिंग्स के कारण नहीं।
वैरिएबल स्पीड सैंडर्स की यांत्रिक वास्तविकता
आप यह मान सकते हैं कि आपके टूल के आरपीएम को गिराना बेहतर फिनिश की गारंटी देता है। यह तथ्यात्मक रूप से ग़लत है. कम आरपीएम चिकनी सतहों के बराबर नहीं हैं। आइए सिंगल-स्पीड मॉडल देखें। निर्माता उन्हें स्थायी रूप से लगभग 12,000 आरपीएम पर कैलिब्रेट करते हैं। यह मानक चर डायल पर अधिकतम गति का प्रतिनिधित्व करता है। खरोंच के निशानों को प्रभावी ढंग से छिपाने के लिए उच्च गति एक यादृच्छिक कक्षा पैटर्न के साथ जुड़ती है। मशीन को धीमा करने से वे तंग कक्षाएँ खिंच जाती हैं। यह अपघर्षक पैटर्न को नग्न आंखों के सामने उजागर करता है।
हमें यह समझना चाहिए कि डायल वास्तव में क्या नियंत्रित करता है। यह प्रति मिनट कक्षा (ओपीएम) को समायोजित करता है। गति को कम करने से सीधे अपघर्षक की घूर्णन आवृत्ति कम हो जाती है। आक्रामक ग्रिट्स का उपयोग करते समय यह फ़ंक्शन आपको अधिक नियंत्रण प्रदान करता है। यह घर्षण-प्रेरित गर्मी को भी तेजी से कम करता है। गर्मी नाजुक सतहों की दुश्मन है। आप डायल को केवल तभी नीचे करते हैं जब गर्मी उत्पन्न होने से आपके वर्कपीस को खतरा होता है।
ए में अपग्रेड किया जा रहा है वैरिएबल स्पीड सैंडर बहु-सामग्री कार्यशालाओं के लिए बिल्कुल उपयुक्त है। गर्मी-संवेदनशील फिनिश या पतली लकड़ी के लिबास को संभालते समय आपको सटीक नियंत्रण की आवश्यकता होती है। एक हाई-स्पीड सिंगल सेटिंग नाजुक लिबास को जल्दी से जला देगी। हालाँकि, रफ-फ़्रेमिंग बढ़ईगीरी के लिए यह सुविधा अत्यधिक हो सकती है। फ़्रेमिंग के लिए तेजी से सामग्री हटाने की आवश्यकता होती है जहां थर्मल नियंत्रण शायद ही कभी चिंता का विषय होता है।
![ऑपरेटर लकड़ी की सतह पर ताररहित कक्षीय सैंडर का उपयोग कर रहा है]()
आधार रेखाएँ निर्धारित करना: सामग्री अनुप्रयोग द्वारा गति रणनीतियाँ
विभिन्न सामग्रियां पूरी तरह से अलग-अलग ऑपरेटिंग मापदंडों की मांग करती हैं। आप कच्ची दृढ़ लकड़ी के साथ उसी तरह व्यवहार नहीं कर सकते जैसे आप ऑटोमोटिव क्लियर कोट के साथ करते हैं। हमने नीचे आधारभूत पैरामीटर स्थापित किए हैं। ये पैरामीटर आपकी आधार सामग्री की सुरक्षा करते हुए आपकी अधिकतम दक्षता सुनिश्चित करते हैं।
| सामग्री अनुप्रयोग |
डायल सेटिंग |
अनुमानित ओपीएम |
प्राथमिक तर्क |
| कच्ची लकड़ी की फिनिशिंग |
4-6 |
10,000+ |
मोटर को खराब किए बिना काटने की दक्षता को अधिकतम करता है। |
| कोटों के बीच रेतना |
1-3 |
4,000-7,000 |
घर्षण गर्मी से पेंट या वार्निश को पिघलने से रोकता है। |
| गैर-लकड़ी की सतहें |
चर |
भिन्न |
मोटे सुधार के लिए कम; 3000+ ग्रिट पॉलिशिंग पैड के लिए उच्च। |
कच्ची लकड़ी के अनुप्रयोगों के लिए उच्च गति की आवश्यकता होती है। आपको अपना डायल सेटिंग्स 4 और 6 के बीच रखना चाहिए। उच्च गति उपकरण के प्राकृतिक भौतिक वजन के साथ पूरी तरह से मेल खाती है। यह संयोजन आपकी काटने की दक्षता को अधिकतम करता है। यह मोटर को खराब किए बिना कड़ी मेहनत करता है। पूर्ण गति से संचालन यह सुनिश्चित करता है कि यादृच्छिक कक्षीय पैटर्न अविश्वसनीय रूप से चुस्त बना रहे।
कोटों के बीच सैंडिंग करने या पेंट हटाने के लिए कम से मध्यम गति की आवश्यकता होती है। आपको अपने डायल को सेटिंग 1 से 3 तक छोड़ना होगा। घर्षण तीव्र गर्मी पैदा करता है। गर्मी पेंट, पॉलीयुरेथेन और वार्निश को तुरंत पिघला देती है। पिघले हुए फ़िनिश अपघर्षक 'लोडिंग' का कारण बनते हैं। यह क्लॉगिंग आपका प्रतिपादन करती है 125 मिमी सैंडिंग पैड पूरी तरह से बेकार। इससे अंतर्निहित सतह के जलने का भी गंभीर जोखिम होता है।
गैर-लकड़ी की सतहें परिवर्तनशील दृष्टिकोण की मांग करती हैं। प्लास्टिक, रेजिन और ऑटो डिटेलिंग के लिए सख्त थर्मल प्रबंधन की आवश्यकता होती है। आप मोटे दोष सुधार के लिए कम गति का उपयोग करते हैं। इसके विपरीत, अल्ट्रा-फाइन 3000+ ग्रिट पॉलिशिंग पैड का उपयोग करते समय आप उच्च गति तक बढ़ जाते हैं। यह परिवर्तनीय गति उपकरणों की अत्यधिक बहुमुखी प्रतिभा को प्रदर्शित करता है। सिंथेटिक सामग्रियों के लिए सटीक थर्मल नियंत्रण सख्ती से गैर-परक्राम्य है।
ऑपरेटर तकनीक टूल सेटिंग्स को ओवरराइड करती है
खराब ऑपरेटर तकनीक के कारण सबसे उन्नत उपकरण भी विफल हो जाता है। उद्योग पेशेवर ''1-इंच-प्रति-सेकंड'' नियम का पालन करते हैं। आपको यह गति स्थापित करनी होगी। अपनी मशीन को बहुत तेज़ चलाना एक गंभीर त्रुटि है। हाथों की तेज़ गति से तंग कक्षीय खरोंच पैटर्न खिंचते हैं। वे अदृश्य सूक्ष्म कटों को दृश्यमान, लम्बे सर्पिलों में बदल देते हैं।
हमें नीचे की ओर दबाव की भ्रांति का भी समाधान करना चाहिए। अपने भौतिक शरीर का वजन लगाने से काटने की गति नहीं बढ़ती है। यह सक्रिय रूप से आपके उपकरण को नष्ट कर देता है। भारी दबाव से मोटर पर भारी तनाव पैदा होता है 20V कक्षीय सैंडर । यह समय से पहले बैटरी खत्म होने का कारण बनता है। यह कक्षीय पथों को बाधित करता है। सबसे बुरी बात यह है कि यह बैकअप पैड के हुक-एंड-लूप फास्टनिंग सिस्टम को पिघला देता है और नष्ट कर देता है।
सुरक्षित जुड़ाव गहरी सतह को फटने से बचाता है। आपको एक सख्त 'स्टार्ट ऑन, स्टॉप ऑफ' प्रोटोकॉल अपनाना होगा। अपने कार्य की सुरक्षा के लिए इन विशिष्ट चरणों का पालन करें:
ट्रिगर को छूने से पहले टूल को अपने वर्कपीस पर पूरी तरह से सपाट रखें।
उपकरण को चालू करें और इसे अपने निर्दिष्ट आरपीएम तक पहुंचने दें।
केवल अपने वजन का उपयोग करके उपकरण को सतह पर निर्देशित करें।
टूल को वर्कपीस से पूरी तरह हवा में उठाएं।
ट्रिगर छोड़ें और पैड को पूरी तरह से घूमने दें।
अंत में, शून्य-झुकाव जनादेश का सम्मान करें। ये मशीनें पूरी तरह से सपाट सतह पर जुड़ाव के लिए डिज़ाइन की गई हैं। ग्राइंडर के रूप में कार्य करने के लिए उपकरण को झुकाना एक भयानक गलती है। यह तुरंत पैड के किनारों से समझौता कर लेता है। झुकाव RPM को एक छोटे सतह क्षेत्र में असमान रूप से वितरित करता है। यह आपकी सामग्री में गहरे, मरम्मत योग्य विभाजनों की गारंटी देता है।
उन्नत समस्या निवारण: 'पिगटेल' भंवर चिह्नों का उन्मूलन
पिगटेल भंवर के निशान हर किसी को निराश करते हैं। हमें मूल कारणों का सही निदान करना चाहिए। पिगटेल केवल यांत्रिक विफलताओं के लक्षण हैं। वे आम तौर पर तीन प्राथमिक मुद्दों से उत्पन्न होते हैं। हो सकता है कि आपने पैड के नीचे मलबा फंसा दिया हो। हो सकता है कि आप उपकरण को कम गति पर बहुत तेज़ चला रहे हों। आपको धूल निष्कासन विफलता का अनुभव हो सकता है।
आपको वैक्यूम नकारात्मक-दबाव जाल को समझना चाहिए। कई ऑपरेटर मेट ए धूल संग्रह सैंडर । एक औद्योगिक दुकान वैक्यूम के लिए अत्यधिक सक्शन मशीन को भौतिक रूप से लकड़ी से लॉक कर देता है। यह अपघर्षक को अनाज में कुचल देता है। यह यादृच्छिक कक्षा को ठीक से तैरने से रोकता है। परिणामी घर्षण आक्रामक ज़ुल्फ़ के निशान का कारण बनता है।
आप इसे वैक्यूम को समायोजित करके हल करें, उपकरण को नहीं। वैक्यूम का सक्शन रिलीफ वाल्व खोलें। टूल का स्पीड डायल न छोड़ें. सक्शन जारी करने से इष्टतम कक्षीय फ्लोट बहाल हो जाता है। भंवर दिखाई देने पर इस समस्या निवारण चेकलिस्ट पर विचार करें:
फंसे हुए ग्रिट या कठोर राल के लिए अपघर्षक पैड की जाँच करें।
सत्यापित करें कि आपके हाथ की गति की गति ठीक 1 इंच प्रति सेकंड है।
अपने कनेक्टेड वैक्यूम यूनिट पर सक्शन पावर कम करें।
सुनिश्चित करें कि आप नीचे की ओर शारीरिक दबाव नहीं डाल रहे हैं।
शुरू करने से पहले पुष्टि करें कि सतह ढीली धूल से साफ है।
हम सख्त निरीक्षण प्रोटोकॉल की अत्यधिक अनुशंसा करते हैं। अपनी सतह का ऑडिट करने के लिए 'रेकिंग लाइट' का उपयोग करें। अपने वर्कपीस के बगल में बहुत कम कोण पर एक उज्ज्वल प्रकाश स्रोत रखें। यह साइड-लाइटिंग छाया को सूक्ष्म भंवरों में डालती है। इससे छुपे हुए दोष तुरंत उजागर हो जाते हैं। अपनी अगली चुनौती की ओर बढ़ने से पहले आपको यह ऑडिट अवश्य करना चाहिए।
क्रय मानदंड: ताररहित सैंडिंग उपकरण का मूल्यांकन
आपको भौतिक एर्गोनॉमिक्स का सावधानीपूर्वक मूल्यांकन करना चाहिए। बैटरी प्लेसमेंट सब कुछ बदल देता है। एक मानक 2.0Ah बैटरी भारी 5.0Ah बैटरी से बहुत अलग लगती है। एक भारी बैटरी एक शीर्ष-भारी उपकरण संतुलन बनाती है। यह वजन वितरण सीधे ऑपरेटर की थकान को प्रभावित करता है। यदि उपकरण आपके प्राकृतिक हाथ की स्थिति से लड़ता है तो विस्तारित परिष्करण सत्र थकाऊ हो जाते हैं।
पैड ब्रेक गुणवत्ता एक महत्वपूर्ण विशेषता है। प्रीमियम टूल में एक एकीकृत मैकेनिकल पैड ब्रेक की सुविधा है। यह ब्रेक सतह से ऊपर उठाने पर पैड को अधिकतम आरपीएम पर मुक्त-घूमने से रोकता है। एक फ्री-स्पिनिंग पैड दोबारा प्रवेश करने पर एंगल ग्राइंडर की तरह काम करता है। एक गुणवत्ता वाला ब्रेक इन तत्काल सतही गॉज को कम कर देता है। यह किसी भी पेशेवर के लिए एक अनिवार्य सुविधा है ताररहित सैंडिंग उपकरण.
अंत में, डस्ट पोर्ट मॉड्यूलैरिटी का आकलन करें। आपको धूल निष्कर्षण बंदरगाहों के लिए मानकीकृत फिटमेंट की आवश्यकता है। मौजूदा वैक्यूम होसेस के साथ निर्बाध एकीकरण महत्वपूर्ण है। खराब धूल निष्कासन से सीधे तौर पर अपघर्षक अवरूद्ध हो जाते हैं और पिगटेल घूमता है। सुनिश्चित करें कि पोर्ट आपके नली को बिना किसी प्रतिबंधात्मक एडाप्टर के सुरक्षित रूप से लॉक कर दे।
निष्कर्ष
मास्टरिंग ताररहित कक्षीय सैंडर गति सेटिंग्स के लिए कई कारकों को संतुलित करने की आवश्यकता होती है। आपको टूल आरपीएम को अपनी मैन्युअल पेसिंग और विशिष्ट सामग्री बाधाओं के साथ संरेखित करना होगा। गति कम करने से चिकनी सतह नहीं बनती है। यह केवल गर्मी को नियंत्रित करता है और सामग्री को हटाने को धीमा कर देता है। उचित तकनीक हमेशा आपकी अंतिम सतह की गुणवत्ता निर्धारित करती है।
अपने अगले प्रोजेक्ट पर ये कार्रवाई योग्य कदम उठाएँ। सबसे पहले, कच्चे माल के लिए अपने टूल को पूरी गति से बेसलाइन करें। दूसरा, सत्यापित करें कि आपकी गति ठीक 1 इंच प्रति सेकंड बनी हुई है। तीसरा, गर्मी-संवेदनशील कोटिंग्स और फिनिश के लिए अपनी निचली गति को सख्ती से आरक्षित करें। अंत में, मशीन के वजन को कड़ी मेहनत करने दें।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: क्या मैं पॉलिशिंग के लिए वैरिएबल स्पीड ऑर्बिटल सैंडर का उपयोग कर सकता हूं?
उत्तर: हाँ. आप अपनी मशीन में फोम पॉलिशिंग पैड लगा सकते हैं। आप अल्ट्रा-फाइन ग्रिट्स (3000+) के साथ संयुक्त उच्च गति का उपयोग करेंगे। हालाँकि, समझें कि यह एक समर्पित डुअल-एक्शन ऑटो पॉलिशर से अलग तरीके से काम करता है। इसमें भारी ऑटोमोटिव स्पष्ट कोट सुधार के लिए आवश्यक मजबूर रोटेशन का अभाव है।
प्रश्न: क्या स्किपिंग सैंडपेपर ग्रिट्स के लिए उच्च गति सेटिंग की आवश्यकता होती है?
उत्तर: नहीं। उपकरण की गति बिल्कुल छूटे हुए ग्रिट की भरपाई नहीं कर सकती। आपको एक सख्त, अनुक्रमिक प्रगति (जैसे, 80 > 120 > 180) बनाए रखनी होगी। यह क्रम पिछले अपघर्षक द्वारा छोड़े गए गहरे खरोंच पैटर्न को प्रभावी ढंग से हटाने का एकमात्र तरीका है।
प्रश्न: मेरा सैंडर कम गति पर क्यों उछलता है या हिंसक रूप से कंपन करता है?
उत्तर: हिंसक कंपन आमतौर पर ऑपरेटर की त्रुटि या यांत्रिक समस्या का संकेत देता है। यह अक्सर अत्यधिक नीचे की ओर दबाव का संकेत होता है। यह क्षतिग्रस्त हुक-एंड-लूप बैकअप पैड की ओर भी इशारा कर सकता है। अंत में, असंगत धूल निष्कर्षण सक्शन पैड को सतह पर लॉक कर सकता है।