Mulți operatori cred în mod eronat că vitezele mai mici produc un finisaj mai fin. Acesta este un mit comun. În realitate, progresia nisipului dictează netezimea suprafeței. Setările de viteză guvernează strict rata de îndepărtare a materialului și frecarea termică. Este posibil să evaluați un instrument nou chiar acum. Înțelegerea când să ajustați funcțiile de viteză variabilă este esențială pentru munca dvs. Reglarea corectă previne deteriorarea piesei de prelucrat, cum ar fi urme de arsuri sau vârtejuri urâte de „codă de porc”. Dorim să demitificăm relația mecanică dintre setările cadranului, tehnica operatorului și tipurile de materiale. Aveți nevoie de un cadru de evaluare strict, bazat pe dovezi, pentru a vă stăpâni echipamentul. Citiți mai departe pentru a afla cum să vă echilibrați setările de ritm și cadran pentru a obține finisaje impecabile ale suprafeței de fiecare dată.
Recomandări cheie
Dial vs. Finish: Viteza sculei dictează îndepărtarea materialului și generarea de căldură; granulația de șmirghel dictează netezimea finală.
Standardul implicit: pentru finisarea lemnului brut, viteza maximă (de obicei 10.000–12.000 OPM) este standardul de bază, nu excepția.
Stimul contează: este necesară o rată de mișcare manuală precisă de 1 inch pe secundă pentru a permite acțiunii orbitale aleatorii să funcționeze eficient.
Capcana de aspirație: Adesea, semnele de vârtej „codă de porc” sunt cauzate de presiunea negativă excesivă a vidului, nu de setările incorecte ale vitezei.
Realitatea mecanică a șlefuitorilor cu viteză variabilă
S-ar putea să presupunem că scăderea RPM-urilor instrumentului dvs. garantează o finisare mai fină. Acest lucru este incorect în fapt. RPM mai mici nu echivalează cu suprafețe mai netede. Să ne uităm la modelele cu o singură viteză. Producătorii le calibrează permanent la aproximativ 12.000 RPM. Aceasta reprezintă viteza maximă pe un cadran variabil standard. Viteza mare se combină cu un model de orbită aleatoriu pentru a ascunde eficient urmele de zgârietură. Încetinirea mașinii întinde acele orbite strânse. Acest lucru expune modelele abrazive cu ochiul liber.
Trebuie să înțelegem ce controlează de fapt cadranul. Ajustează orbitele pe minut (OPM). Scăderea vitezei reduce direct frecvența de rotație a abrazivului. Această funcție vă oferă mai mult control atunci când utilizați granule agresive. De asemenea, reduce drastic căldura indusă de frecare. Căldura este inamicul suprafețelor delicate. Coborâți cadranul doar atunci când generarea de căldură vă amenință piesa de prelucrat.
Trecerea la a șlefuitorul cu viteză variabilă are sens perfect pentru atelierele cu mai multe materiale. Aveți nevoie de un control precis atunci când manipulați finisaje sensibile la căldură sau furnir subțire din lemn. O singură setare de mare viteză ar arde rapid printr-un furnir delicat. Cu toate acestea, această caracteristică ar putea fi exagerată pentru tâmplăria cu cadru brut. Încadrarea necesită îndepărtarea rapidă a materialului acolo unde controlul termic este rareori o problemă.
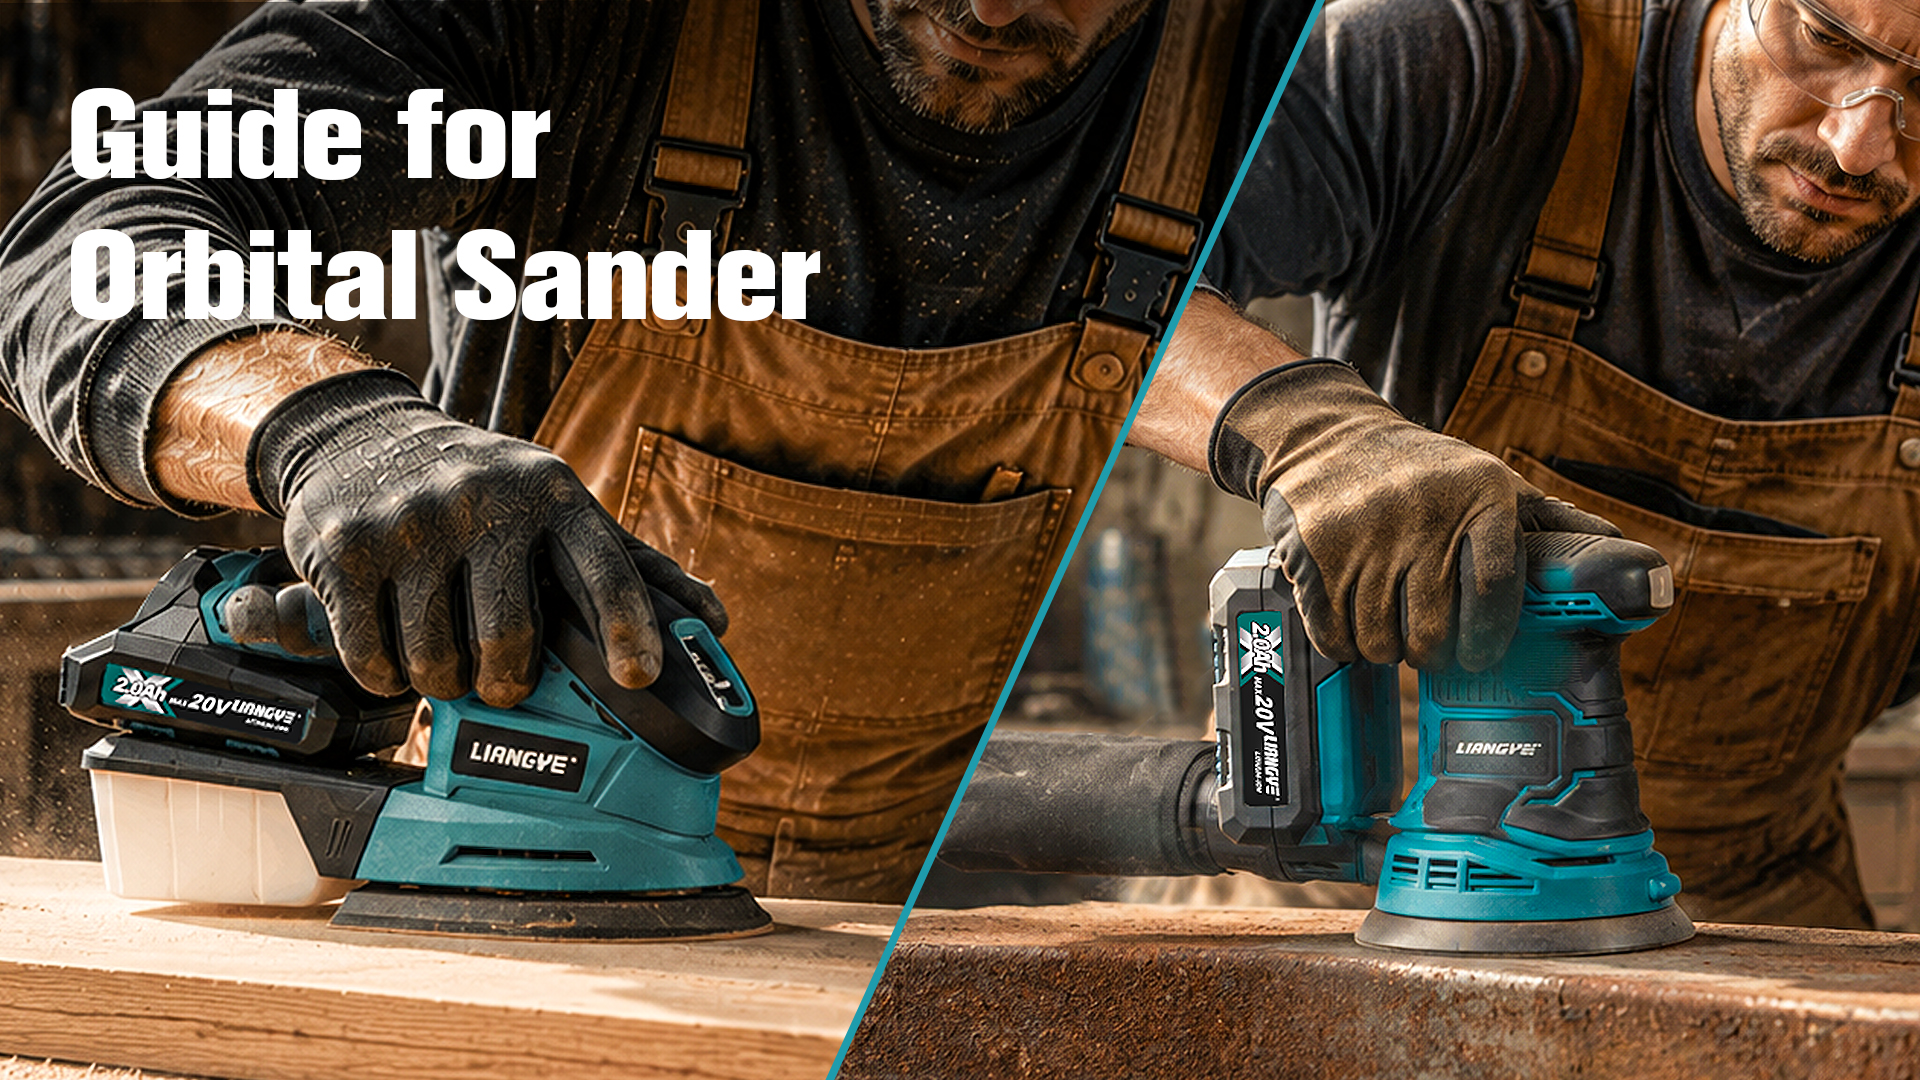
![Operator care folosește un șlefuitor orbital fără fir pe o suprafață de lemn]()
Stabilirea liniilor de bază: strategii de viteză în funcție de aplicația materialului
Materialele diferite necesită parametri de funcționare complet diferiți. Nu puteți trata lemnul de esență tare brut în același mod în care tratați un strat transparent auto. Am stabilit mai jos parametrii de referință. Acești parametri vă asigură să maximizați eficiența, protejând în același timp materialul de bază.
| Material Aplicație |
Setare cadran |
Estimată OPM |
Motivație primară |
| Finisare din lemn brut |
4–6 |
10.000+ |
Maximizează eficiența de tăiere fără a bloca motorul. |
| Slefuirea intre straturi |
1–3 |
4.000–7.000 |
Previne căldura de frecare din topirea vopselelor sau a lacurilor. |
| Suprafețe fără lemn |
Variabilă |
Variază |
Scăzut pentru corectare grosieră; Ridicat pentru tampoane de lustruire cu granulație de peste 3000. |
Aplicațiile pentru lemn brut necesită viteză mare. Ar trebui să plasați cadranul între setările 4 și 6. Vitezele mari se combină perfect cu greutatea fizică naturală a instrumentului. Această combinație maximizează eficiența dvs. de tăiere. Efectuează munca grea fără a bloca motorul. Funcționarea la viteză maximă asigură că modelul orbital aleatoriu rămâne incredibil de strâns.
Slefuirea intre straturi sau indepartarea vopselei necesita viteze mici spre medii. Trebuie să lăsați cadranul la setările de la 1 la 3. Frecarea creează căldură intensă. Căldura topește vopseaua, poliuretanul și lacurile instantaneu. Finisajele topite provoacă „încărcare” abrazivă. Această înfundare vă face Disc de șlefuit de 125 mm complet inutil. De asemenea, riscă grav să ardă suprafața de dedesubt.
Suprafețele fără lemn necesită abordări variabile. Materialele plastice, rășinile și detaliile auto necesită un management termic strict. Utilizați viteze mici pentru corectarea grosieră a defectelor. Dimpotrivă, creșteți la viteze mari atunci când utilizați tampoane de lustruire ultrafine cu granulație de 3000+. Acest lucru demonstrează versatilitatea imensă a sculelor cu viteză variabilă. Controlul termic precis este strict nenegociabil pentru materialele sintetice.
Tehnica operatorului înlocuiește setările instrumentului
Chiar și cea mai avansată unealtă eșuează în cazul unei tehnici slabe a operatorului. Profesioniștii din industrie respectă regula „1-inch-per-second”. Trebuie să stabiliți acest ritm. Mutarea prea rapidă a mașinii este o eroare critică. Mișcările rapide ale brațului întind modelele de zgârieturi orbitale strânse. Ele transformă tăieturile microscopice invizibile în spirale vizibile, alungite.
De asemenea, trebuie să ne ocupăm de eroarea presiunii în jos. Aplicarea greutății corporale fizice nu crește viteza de tăiere. Îți distruge în mod activ echipamentul. Presiunea puternică creează o solicitare masivă a motorului pe a Slefuitor orbital 20V . Determină descărcarea prematură a bateriei. Acesta perturbă căile orbitale. Cel mai rău dintre toate, se topește și distruge sistemul de prindere cu cârlig și buclă al plăcuței de rezervă.
Angajarea sigură previne tăierea adâncă a suprafeței. Trebuie să adoptați un protocol strict „Start On, Stop Off”. Urmați acești pași specifici pentru a vă proteja munca:
Așezați unealta complet plat pe piesa de prelucrat înainte de a atinge declanșatorul.
Porniți unealta și lăsați-l să atingă RPM-ul desemnat.
Ghidați unealta pe suprafață folosind doar propria sa greutate.
Ridicați complet unealta de pe piesa de prelucrat în aer.
Eliberați declanșatorul și lăsați discul să se rotească complet.
În cele din urmă, respectă mandatul zero-tilt. Aceste mașini sunt proiectate strict pentru angajarea pe suprafață plană. Înclinarea instrumentului pentru a acționa ca o polizor este o greșeală teribilă. Compromează instantaneu marginile plăcuțelor. Înclinarea distribuie turația neuniformă pe o suprafață mică. Acest lucru garantează divotări profunde, nereparabile în materialul dvs.
Depanare avansată: Eradicarea semnelor de vârtej „Pigtail”.
Urmele de vârtej de coadă frustre pe toată lumea. Trebuie să diagnosticăm corect cauzele principale. Cozile sunt doar simptome ale defecțiunilor mecanice. Ele provin de obicei din trei probleme principale. S-ar putea să fi prins resturi sub tampon. Este posibil să mutați unealta prea repede la o viteză mică. Este posibil să întâmpinați o defecțiune la extracția prafului.
Trebuie să înțelegeți sifonul de presiune negativă în vid. Mulți operatori se împerechează a mașină de șlefuit pentru colectarea prafului la un aspirator de magazin industrial. Aspirația excesivă blochează fizic mașina pe lemn. Acest lucru zdrobește abrazivul în boabe. Împiedică orbita aleatoare să plutească corect. Frecarea rezultată provoacă urme de vârtej agresive.
Rezolvi asta ajustând vidul, nu instrumentul. Deschideți supapa de siguranță de aspirație a vidului. Nu scăpați discul rapid al instrumentului. Eliberarea aspirației restabilește flotarea orbitală optimă. Luați în considerare această listă de verificare pentru depanare atunci când apar vârtejuri:
Verificați discul abraziv pentru nisip sau rășină întărită.
Verificați că ritmul de mișcare a brațului este de exact 1 inch pe secundă.
Scădeți puterea de aspirare a unității dvs. de vid conectate.
Asigurați-vă că nu aplicați presiune fizică în jos.
Confirmați că suprafața nu are praf liber înainte de a începe.
Vă recomandăm cu căldură protocoale stricte de inspecție. Folosiți o „lumină de greblare” pentru a vă audita suprafața. Plasați o sursă de lumină puternică la un unghi foarte mic lângă piesa de prelucrat. Această iluminare laterală aruncă umbre în vârtejuri microscopice. Dezvăluie imediat defecte ascunse. Trebuie să efectuați acest audit înainte de a trece la următorul grit.
Criterii de achiziție: Evaluarea instrumentelor de șlefuit fără fir
Trebuie să evaluați cu atenție ergonomia fizică. Amplasarea bateriei schimbă totul. O baterie standard de 2,0 Ah se simte foarte diferită de o baterie grea de 5,0 Ah. O baterie grea creează un echilibru de unealtă cu greutatea superioară. Această distribuție a greutății are un impact direct asupra oboselii operatorului. Sesiunile de finisare prelungite devin epuizante dacă instrumentul luptă cu poziția naturală a mâinii.
Calitatea plăcuțelor de frână este o caracteristică critică. Uneltele premium au o frână mecanică integrată. Această frână previne rotirea liberă a plăcuței la turații maxime atunci când este ridicată de pe suprafață. Un tampon care se rotește liber acționează ca o polizor unghiular la reintrare. O frână de calitate atenuează aceste denivelări imediate ale suprafeței. Este o caracteristică obligatorie pentru orice profesionist unealtă de șlefuit fără fir.
În cele din urmă, evaluați modularitatea portului de praf. Aveți nevoie de un montaj standardizat pentru porturile de extracție a prafului. Integrarea perfectă cu furtunurile de vid existente este vitală. Extragerea slabă a prafului duce direct la abrazive înfundate și vârtejuri de coadă. Asigurați-vă că portul blochează furtunul în poziție fără adaptoare restrictive.
Concluzie
Stăpânirea Setările vitezei șlefuitorului orbital fără fir necesită echilibrarea mai multor factori. Trebuie să aliniați RPM instrumentului cu ritmul manual și cu constrângerile specifice de material. Scăderea vitezei nu creează o suprafață mai netedă. Pur și simplu controlează căldura și încetinește îndepărtarea materialului. Tehnica corectă dictează întotdeauna calitatea finală a suprafeței.
Luați acești pași acționați în următorul dvs. proiect. În primul rând, puneți la punct instrumentul la viteză maximă pentru materiile prime. În al doilea rând, verificați ca ritmul dvs. să rămână la exact 1 inch pe secundă. În al treilea rând, rezervați cu strictețe vitezele inferioare pentru acoperiri și finisaje sensibile la căldură. În cele din urmă, lăsați greutatea mașinii să facă treaba grea.
FAQ
Î: Pot folosi un șlefuitor orbital cu viteză variabilă pentru lustruire?
A: Da. Puteți echipa un tampon de lustruit cu spumă pe mașină. Veți folosi viteze mari combinate cu granule ultrafine (3000+). Cu toate acestea, înțelegeți că funcționează diferit față de un șlefuitor automat dedicat cu dublă acțiune. Îi lipsește rotația forțată necesară pentru corectarea stratului transparent auto grele.
Î: Omiterea granulelor de șmirghel necesită o setare de viteză mai mare?
R: Nu. Viteza sculei nu poate compensa în mod absolut granulația omisă. Trebuie să mențineți o progresie strictă, secvențială (de exemplu, 80 > 120 > 180). Această secvență este singura modalitate de a elimina în mod eficient modelele de zgârieturi adânci lăsate de abrazivul anterior.
Î: De ce șlefuitorul meu sare sau vibrează violent la viteze mici?
R: Vibrațiile violente indică de obicei o eroare a operatorului sau o problemă mecanică. Este adesea un semn de presiune excesivă în jos. De asemenea, poate indica un suport de rezervă cu cârlig și buclă deteriorat. În cele din urmă, aspirația incompatibilă cu aspirarea prafului ar putea bloca tamponul la suprafață.