Številni operaterji zmotno verjamejo, da nižje hitrosti zagotavljajo bolj gladek zaključek. To je pogost mit. V resnici napredovanje zrna narekuje gladkost površine. Nastavitve hitrosti strogo določajo hitrost odstranjevanja materiala in toplotno trenje. Morda prav zdaj ocenjujete novo orodje. Razumevanje, kdaj prilagoditi funkcije spremenljive hitrosti, je ključnega pomena za vaše delo. Ustrezna nastavitev prepreči poškodbe obdelovanca, kot so opekline ali grdi vrtinci 'pigtail'. Želimo demistificirati mehansko razmerje med nastavitvami številčnice, operatersko tehniko in vrstami materiala. Za obvladovanje vaše opreme potrebujete strog okvir ocenjevanja, ki temelji na dokazih. Nadaljujte z branjem, če želite izvedeti, kako uravnotežiti nastavitve tempa in številčnice, da vsakič dosežete brezhibno površino.
Ključni zaključki
Številčnica proti zaključku: hitrost orodja narekuje odstranjevanje materiala in ustvarjanje toplote; zrnatost brusnega papirja narekuje končno gladkost.
Privzeti standard: Za končno obdelavo surovega lesa je največja hitrost (običajno 10.000–12.000 OPM) osnovni standard in ne izjema.
Tempo je pomemben: Za učinkovito delovanje naključnega orbitalnega delovanja je potrebna natančna ročna hitrost gibanja 1 palec na sekundo.
Sesalna past: Vrtinčaste oznake 'pigtail' so pogosto posledica previsokega vakuumskega podtlaka, ne pa nepravilnih nastavitev hitrosti.
Mehanska resničnost brusilnikov s spremenljivo hitrostjo
Lahko domnevate, da znižanje vrtljajev vašega orodja zagotavlja finejši zaključek. To je dejansko napačno. Nižji vrtljaji ne pomenijo bolj gladkih površin. Oglejmo si modele z eno hitrostjo. Proizvajalci jih stalno kalibrirajo na približno 12.000 RPM. To predstavlja največjo hitrost na standardnem spremenljivem gumbu. Visoka hitrost v kombinaciji z vzorcem naključne orbite učinkovito skrije sledi prask. Upočasnitev stroja raztegne te ozke orbite. Tako so abrazivni vzorci izpostavljeni prostemu očesu.
Razumeti moramo, kaj številčnica dejansko nadzoruje. Prilagodi število orbit na minuto (OPM). Znižanje hitrosti neposredno zmanjša vrtilno frekvenco abraziva. Ta funkcija vam omogoča več nadzora pri uporabi agresivnega zrna. Prav tako močno zmanjša toploto, ki jo povzroča trenje. Toplota je sovražnik občutljivih površin. Številčnico spustite šele, ko nastajanje toplote ogroža vaš obdelovanec.
Nadgradnja na a brusilnik s spremenljivo hitrostjo je popolnoma primeren za delavnice z več materiali. Potrebujete natančen nadzor pri ravnanju s toplotno občutljivimi zaključki ali tankimi lesenimi furnirji. Visokohitrostna enojna nastavitev bi hitro prežgala občutljiv furnir. Vendar je ta funkcija morda pretirana za tesarstvo z grobim okvirjem. Okvirjanje zahteva hitro odstranjevanje materiala, kjer je nadzor toplote redko zaskrbljujoč.
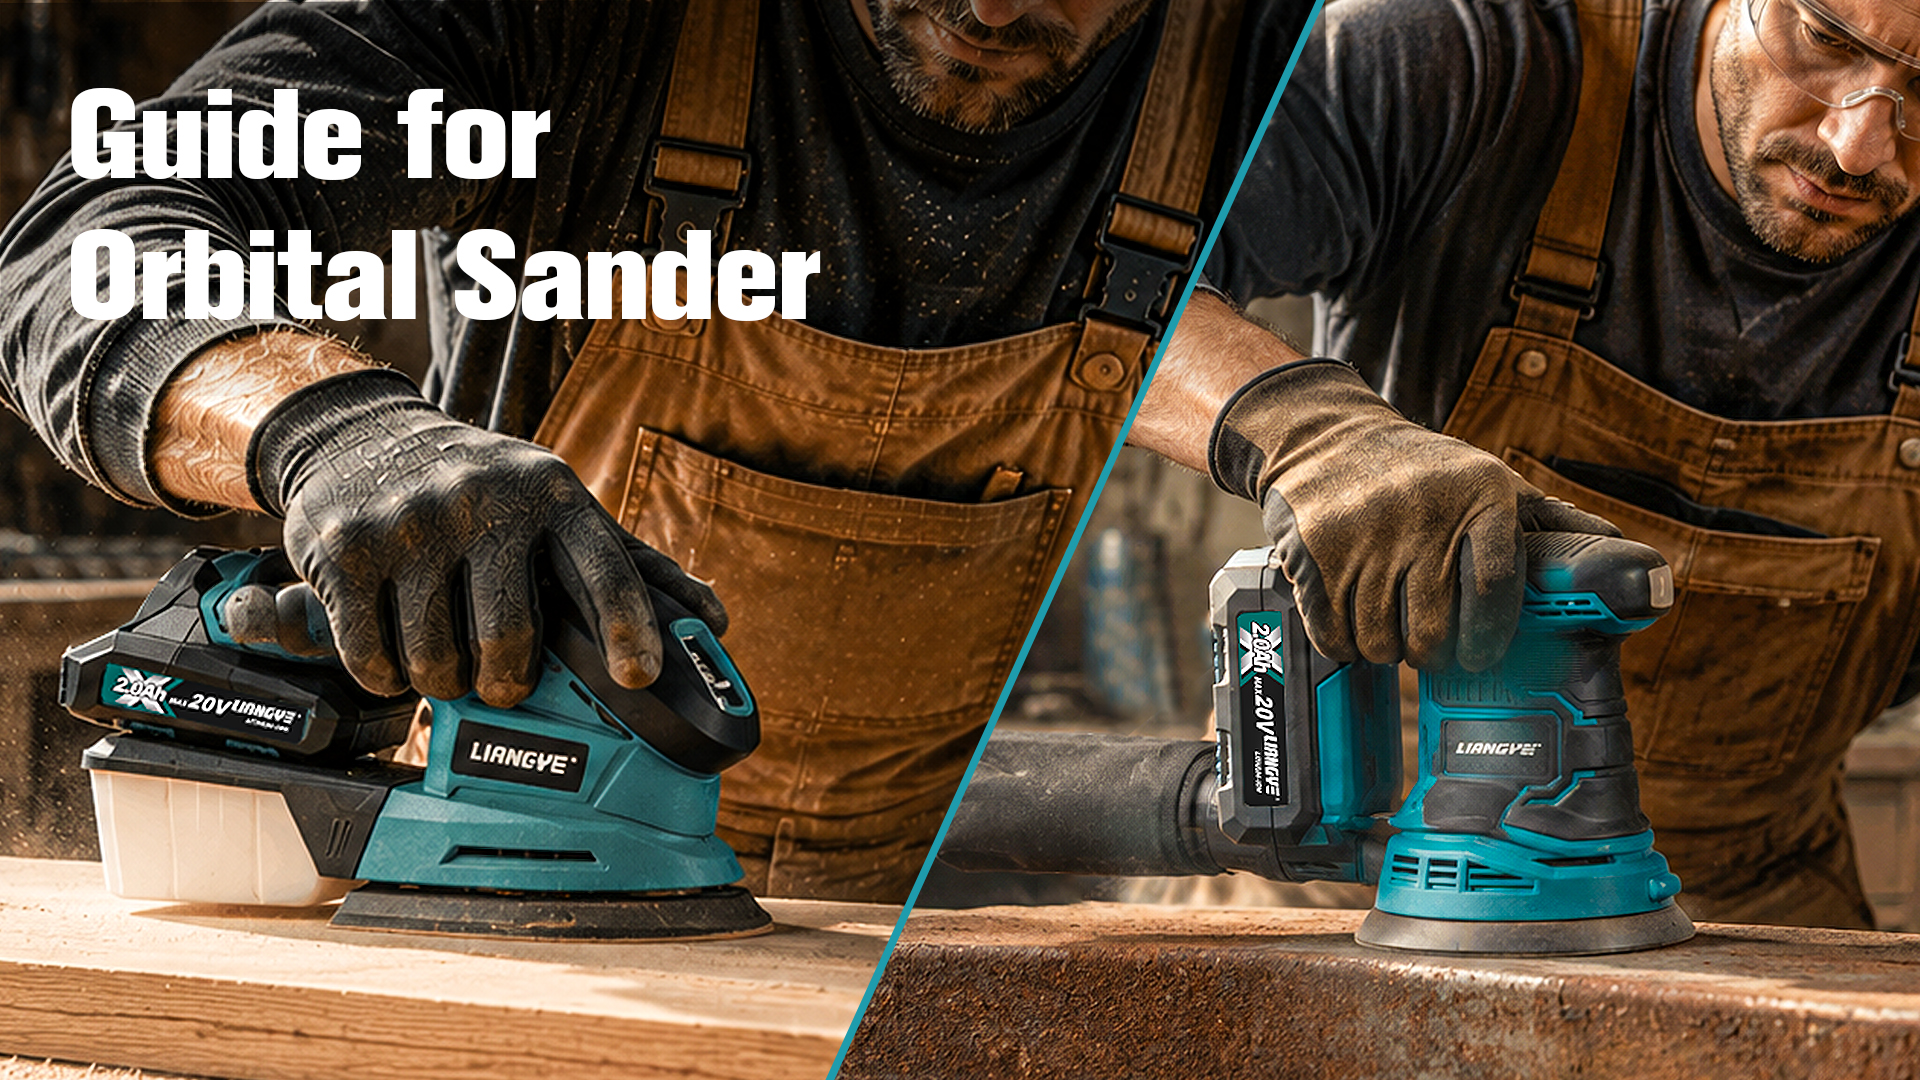
![Operater uporablja akumulatorski orbitalni brusilnik na leseni površini]()
Določanje izhodišč: strategije hitrosti glede na uporabo materiala
Različni materiali zahtevajo popolnoma različne parametre delovanja. S surovim trdim lesom ne morete ravnati enako kot s prozornim premazom za avtomobile. Spodaj smo določili osnovne parametre. Ti parametri vam zagotavljajo maksimalno učinkovitost in hkrati ščitijo vaš osnovni material.
| Uporaba materiala |
Nastavitev številčnice |
Ocenjeni OPM |
Primarna utemeljitev |
| Končna obdelava surovega lesa |
4–6 |
10.000+ |
Poveča učinkovitost rezanja brez zagozditve motorja. |
| Brušenje med nanosi |
1–3 |
4.000–7.000 |
Preprečuje toploto trenja zaradi taljenja barv ali lakov. |
| Nelesene površine |
Spremenljivka |
Različno |
Nizka za grobo korekcijo; Visoko za polirne blazinice z zrnatostjo 3000+. |
Uporaba surovega lesa zahteva visoko hitrost. Svojo številčnico postavite med nastavitve 4 in 6. Visoke hitrosti se popolnoma združujejo z naravno fizično težo orodja. Ta kombinacija poveča vašo učinkovitost rezanja. Opravlja težko delo, ne da bi zagozdil motor. Delovanje pri polni hitrosti zagotavlja, da naključni orbitalni vzorec ostane neverjetno tesen.
Brušenje med nanosi ali odstranjevanje barve zahteva nizke do srednje hitrosti. Spustite številčnico na nastavitve od 1 do 3. Trenje ustvarja močno vročino. Toplota takoj stopi barvo, poliuretan in lake. Taljeni zaključki povzročajo abrazivno 'obremenitev'. Ta zamašitev povzroči vašo 125 mm brusilna plošča popolnoma neuporabna. Prav tako obstaja velika nevarnost opeklin spodnje površine.
Nelesene površine zahtevajo spremenljive pristope. Plastika, smole in avtomobilski detajli zahtevajo strogo toplotno upravljanje. Za grobo popravljanje napak uporabljate nizke hitrosti. Nasprotno pa z izjemno finimi polirnimi blazinicami zrnatosti 3000+ dosežete visoke hitrosti. To dokazuje izjemno vsestranskost orodij s spremenljivo hitrostjo. Za sintetične materiale se o natančnem termičnem nadzoru ni mogoče pogajati.
Operaterjeva tehnika preglasi nastavitve orodja
Tudi najnaprednejše orodje odpove zaradi slabe tehnike operaterja. Strokovnjaki v industriji se držijo pravila '1-palca na sekundo'. Vzpostaviti morate ta tempo. Prehitro premikanje stroja je kritična napaka. Hitri gibi rok raztegnejo tesne vzorce orbitalnih prask. Nevidne mikroskopske reze spremenijo v vidne, podolgovate spirale.
Obravnavati moramo tudi zmoto pritiska navzdol. Uporaba telesne teže ne poveča hitrosti rezanja. Aktivno uniči vašo opremo. Močan pritisk povzroči veliko motorično obremenitev a 20V orbitalni brusilnik . Povzroča prezgodnjo izpraznitev baterije. Moti orbitalne poti. Najslabše od vsega pa je, da se stopi in uniči sistem pritrditve na kavelj in zanko rezervne ploščice.
Varno vpenjanje preprečuje globoko površinsko zarezovanje. Sprejeti morate strog protokol 'Start On, Stop Off'. Sledite tem posebnim korakom, da zaščitite svoje delo:
Preden se dotaknete sprožilca, postavite orodje popolnoma ravno na obdelovanec.
Orodje vklopite in pustite, da doseže določeno število vrtljajev.
Orodje vodite po površini samo z lastno težo.
Orodje popolnoma dvignite z obdelovanca v zrak.
Spustite sprožilec in pustite, da se blazinica zavrti do konca.
Nazadnje, spoštujte mandat zero-tilt. Ti stroji so zasnovani izključno za delo z ravnimi površinami. Nagibanje orodja, da deluje kot brusilnik, je strašna napaka. Takoj ogrozi robove blazinice. Nagibanje neenakomerno porazdeli vrtljaje na majhno površino. To zagotavlja globoke, nepopravljive vrzeli v vašem materialu.
Napredno odpravljanje težav: Odpravljanje sledi vrtinčenja 'Pigtail'.
Oznake vrtinčenja s kijko frustrirajo vsakogar. Pravilno moramo diagnosticirati temeljne vzroke. Pujski so le simptomi mehanskih okvar. Običajno izvirajo iz treh primarnih vprašanj. Morda so se pod blazinico ujeli ostanki. Morda premikate orodje prehitro pri nizki hitrosti. Morda imate napako pri ekstrakciji prahu.
Razumeti morate vakuumsko past podtlaka. Mnogi operaterji mate a brusilnik za zbiranje prahu v industrijski sesalnik. Prekomerno sesanje fizično priklene stroj na les. To zdrobi abraziv v zrno. Preprečuje, da bi naključna orbita pravilno lebdela. Posledično trenje povzroča agresivne sledi vrtinčenja.
To rešite tako, da prilagodite podtlak, ne orodja. Odprite sesalni varnostni ventil vakuuma. Ne izpustite gumba za hitro izbiranje orodja. Sprostitev sesanja ponovno vzpostavi optimalno orbitalno lebdenje. Ko se pojavijo vrtinci, upoštevajte ta kontrolni seznam za odpravljanje težav:
Preverite abrazivno blazinico za ujeti pesek ali strjeno smolo.
Prepričajte se, da je hitrost gibanja vaše roke natančno 1 palec na sekundo.
Zmanjšajte sesalno moč vaše priključene vakuumske enote.
Prepričajte se, da ne izvajate fizičnega pritiska navzdol.
Pred začetkom se prepričajte, da na površini ni prahu.
Zelo priporočamo stroge inšpekcijske protokole. Za pregled površine uporabite 'lučko za grabljenje'. Postavite svetel vir svetlobe pod zelo nizkim kotom poleg obdelovanca. Ta stranska osvetlitev meče sence v mikroskopske vrtince. Takoj razkrije skrite napake. To revizijo morate opraviti, preden nadaljujete z naslednjim delom.
Nakupna merila: Ocenjevanje akumulatorskih brusilnih orodij
Skrbno morate oceniti fizično ergonomijo. Namestitev baterije spremeni vse. Standardna baterija 2,0 Ah se na otip zelo razlikuje od težke baterije 5,0 Ah. Močna baterija ustvari ravnotežje med težkim orodjem. Ta porazdelitev teže neposredno vpliva na utrujenost operaterja. Podaljšane končne seje postanejo izčrpavajoče, če se orodje bori z vašim naravnim položajem rok.
Kakovost zavorne ploščice je ključnega pomena. Vrhunska orodja imajo vgrajeno mehansko ploščicno zavoro. Ta zavora preprečuje, da bi se blazinica prosto vrtela pri največjih vrtljajih, ko jo dvignete s površine. Prosto vrteča se blazinica ob ponovnem vstopu deluje kot kotni brusilnik. Kakovostna zavora ublaži te takojšnje površinske vdolbine. To je obvezna funkcija vsakega strokovnjaka akumulatorsko brusilno orodje.
Na koncu ocenite modularnost vrat za prah. Potrebujete standardizirano opremo za odprtine za odsesavanje prahu. Pomembna je brezhibna integracija z obstoječimi vakuumskimi cevmi. Slabo odsesavanje prahu vodi neposredno do zamašenih abrazivov in vrtinčastih repov. Prepričajte se, da vrata varno zaklenejo vašo cev na mestu brez omejevalnih adapterjev.
Zaključek
Obvladovanje nastavitve hitrosti akumulatorskega orbitalnega brusilnika zahtevajo uravnoteženje več dejavnikov. RPM orodja morate uskladiti z vašim ročnim tempom in posebnimi materialnimi omejitvami. Zmanjšanje hitrosti ne ustvari bolj gladke površine. Samo nadzoruje toploto in upočasni odstranjevanje materiala. Pravilna tehnika vedno narekuje vašo končno kakovost površine.
Sprejmite te uporabne korake pri svojem naslednjem projektu. Najprej postavite svoje orodje pri polni hitrosti za surovine. Drugič, preverite, ali vaš tempo ostaja točno 1 palec na sekundo. Tretjič, nižje hitrosti strogo rezervirajte za toplotno občutljive premaze in zaključke. Nazadnje naj teža stroja opravi težko delo.
pogosta vprašanja
V: Ali lahko za poliranje uporabim orbitalni brusilnik s spremenljivo hitrostjo?
O: Da. Stroju lahko opremite penasto polirno blazinico. Izkoristili boste visoke hitrosti v kombinaciji z ultra finim zrnom (3000+). Vendar razumejte, da deluje drugače kot namenski avtomatski polirnik z dvojnim delovanjem. Nima prisilnega vrtenja, potrebnega za težke avtomobilske korekcije prozornega laka.
V: Ali je za preskakovanje zrnca brusnega papirja potrebna višja nastavitev hitrosti?
O: Ne. Hitrost orodja nikakor ne more nadomestiti preskočenega zrna. Ohraniti morate strogo, zaporedno napredovanje (npr. 80 > 120 > 180). To zaporedje je edini način za učinkovito odstranjevanje globokih vzorcev prask, ki jih je pustil prejšnji abrazivni material.
V: Zakaj moj brusilnik poskakuje ali močno vibrira pri nizkih hitrostih?
O: Močne vibracije običajno kažejo na napako operaterja ali mehansko težavo. Pogosto je znak pretiranega pritiska navzdol. Lahko kaže tudi na poškodovano rezervno ploščico s kavljem in zanko. Nenazadnje, nezdružljivo sesanje prahu lahko priklene blazinico na površino.