Nhiều người vận hành lầm tưởng rằng tốc độ thấp hơn mang lại kết quả mượt mà hơn. Đây là một huyền thoại phổ biến. Trong thực tế, sự tiến triển của sạn quyết định độ mịn bề mặt. Cài đặt tốc độ chi phối chặt chẽ tốc độ loại bỏ vật liệu và ma sát nhiệt. Bạn có thể đang đánh giá một công cụ mới ngay bây giờ. Hiểu thời điểm điều chỉnh các tính năng tốc độ thay đổi là rất quan trọng cho công việc của bạn. Việc điều chỉnh thích hợp sẽ ngăn ngừa hư hỏng phôi như vết cháy hoặc các vết xoáy 'đuôi lợn' xấu xí. Chúng tôi muốn làm sáng tỏ mối quan hệ cơ học giữa cài đặt quay số, kỹ thuật vận hành và loại vật liệu. Bạn cần một khung đánh giá nghiêm ngặt, dựa trên bằng chứng để làm chủ thiết bị của mình. Đọc tiếp để tìm hiểu cách cân bằng cài đặt nhịp độ và quay số của bạn để luôn đạt được bề mặt hoàn thiện hoàn hảo.
Bài học chính
Quay số và hoàn thiện: Tốc độ dao quyết định việc loại bỏ vật liệu và sinh nhiệt; giấy nhám quyết định độ mịn cuối cùng.
Tiêu chuẩn mặc định: Để hoàn thiện gỗ thô, tốc độ tối đa (thường là 10.000–12.000 OPM) là tiêu chuẩn cơ bản, không phải là ngoại lệ.
Vấn đề về nhịp độ: Cần có tốc độ chuyển động thủ công chính xác 1 inch mỗi giây để cho phép hành động quỹ đạo ngẫu nhiên hoạt động hiệu quả.
Bẫy hút: Thông thường, các vết xoáy 'đuôi lợn' là do áp suất âm chân không quá cao chứ không phải do cài đặt tốc độ không chính xác.
Thực tế cơ học của máy chà nhám tốc độ thay đổi
Bạn có thể cho rằng việc giảm RPM của công cụ sẽ đảm bảo độ hoàn thiện tốt hơn. Điều này thực tế là không chính xác. RPM thấp hơn không đồng nghĩa với việc bề mặt mịn hơn. Chúng ta hãy xem xét các mô hình tốc độ đơn. Các nhà sản xuất hiệu chỉnh chúng vĩnh viễn ở mức khoảng 12.000 vòng/phút. Điều này thể hiện tốc độ tối đa trên mặt số biến đổi tiêu chuẩn. Tốc độ cao kết hợp với mô hình quỹ đạo ngẫu nhiên để che giấu vết xước một cách hiệu quả. Việc giảm tốc độ máy sẽ kéo dài những quỹ đạo chặt chẽ đó. Điều này làm lộ ra các mẫu mài mòn bằng mắt thường.
Chúng ta phải hiểu mặt số thực sự điều khiển những gì. Nó điều chỉnh quỹ đạo mỗi phút (OPM). Việc giảm tốc độ trực tiếp làm giảm tần số quay của chất mài mòn. Chức năng này cho phép bạn kiểm soát nhiều hơn khi sử dụng đá mài mạnh. Nó cũng làm giảm đáng kể nhiệt do ma sát gây ra. Nhiệt là kẻ thù của các bề mặt mỏng manh. Bạn chỉ hạ mặt số khi sinh nhiệt đe dọa phôi của bạn.
Nâng cấp lên một máy chà nhám tốc độ thay đổi rất phù hợp cho các xưởng sản xuất đa vật liệu. Bạn cần kiểm soát chính xác khi xử lý các lớp hoàn thiện nhạy cảm với nhiệt hoặc lớp gỗ mỏng. Cài đặt đơn tốc độ cao sẽ nhanh chóng đốt cháy lớp veneer mỏng manh. Tuy nhiên, tính năng này có thể là quá mức cần thiết đối với nghề mộc có khung thô. Việc đóng khung đòi hỏi phải loại bỏ vật liệu nhanh chóng mà việc kiểm soát nhiệt hiếm khi được quan tâm.
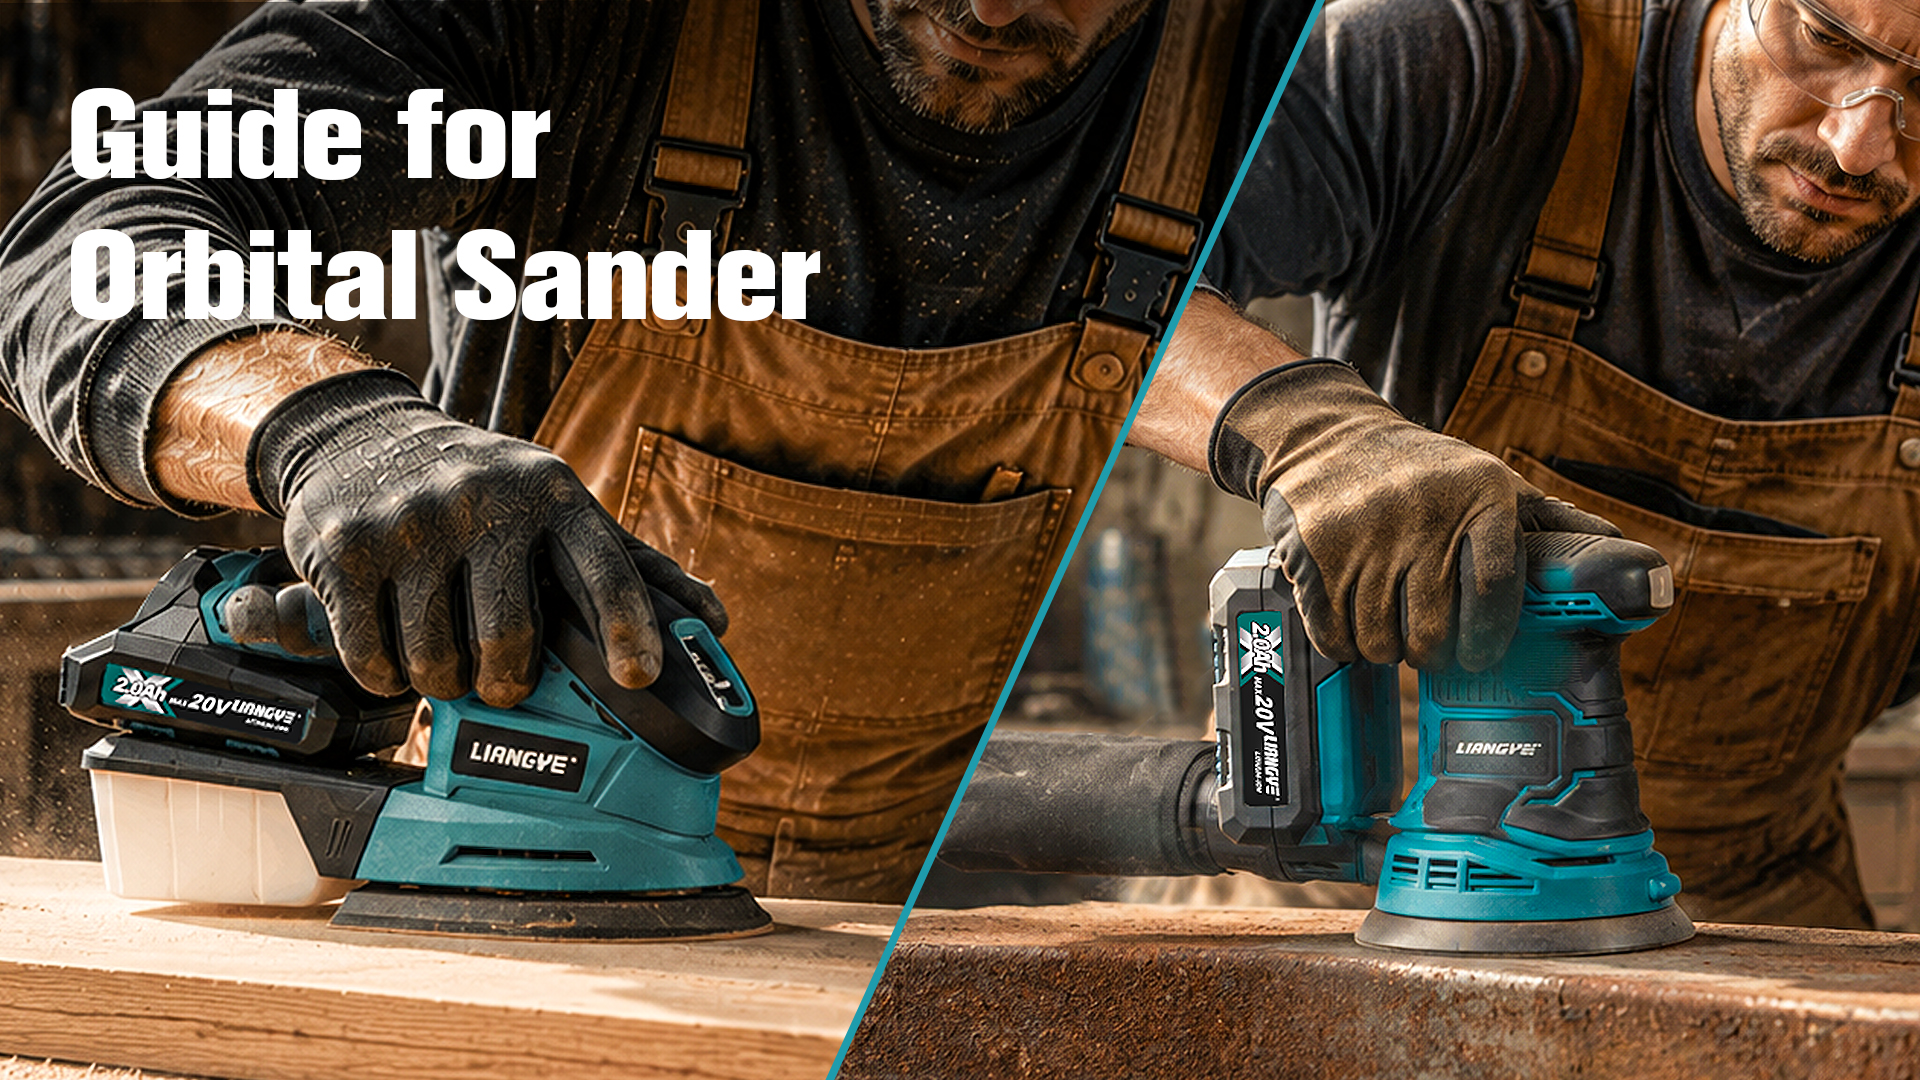
![Người vận hành sử dụng máy chà nhám quỹ đạo không dây trên bề mặt gỗ]()
Thiết lập đường cơ sở: Chiến lược tốc độ theo ứng dụng vật liệu
Các vật liệu khác nhau đòi hỏi các thông số vận hành hoàn toàn khác nhau. Bạn không thể xử lý gỗ cứng thô giống như cách bạn xử lý lớp sơn trong suốt của ô tô. Chúng tôi đã thiết lập các thông số cơ bản dưới đây. Các thông số này đảm bảo bạn tối đa hóa hiệu quả đồng thời bảo vệ vật liệu cơ bản của mình.
| ứng dụng vật liệu |
Cài đặt quay số |
OPM |
ước tính Cơ sở lý luận chính |
| Hoàn thiện gỗ thô |
4–6 |
10.000+ |
Tối đa hóa hiệu quả cắt mà không làm chậm động cơ. |
| Chà nhám giữa các lớp sơn |
1–3 |
4.000–7.000 |
Ngăn chặn nhiệt ma sát làm tan chảy sơn hoặc vecni. |
| Bề mặt không phải gỗ |
Biến |
Khác nhau |
Thấp để hiệu chỉnh thô; Cao cho hơn 3000 miếng đánh bóng grit. |
Các ứng dụng gỗ thô đòi hỏi tốc độ cao. Bạn nên đặt nút xoay giữa cài đặt 4 và 6. Tốc độ cao kết hợp hoàn hảo với trọng lượng vật lý tự nhiên của công cụ. Sự kết hợp này tối đa hóa hiệu quả cắt của bạn. Nó thực hiện công việc khó khăn mà không làm chậm động cơ. Hoạt động ở tốc độ tối đa đảm bảo mô hình quỹ đạo ngẫu nhiên vẫn cực kỳ chặt chẽ.
Chà nhám giữa các lớp sơn hoặc loại bỏ sơn đòi hỏi tốc độ từ thấp đến trung bình. Bạn phải thả mặt số của mình về cài đặt từ 1 đến 3. Ma sát tạo ra nhiệt độ cao. Nhiệt làm tan chảy sơn, polyurethane và vecni ngay lập tức. Lớp hoàn thiện nóng chảy gây ra 'tải' mài mòn. Việc tắc nghẽn này làm cho Tấm chà nhám 125mm hoàn toàn vô dụng. Nó cũng có nguy cơ đốt cháy bề mặt bên dưới.
Bề mặt không phải gỗ đòi hỏi những cách tiếp cận khác nhau. Nhựa, nhựa thông và các chi tiết ô tô yêu cầu quản lý nhiệt nghiêm ngặt. Bạn sử dụng tốc độ thấp để sửa lỗi thô. Ngược lại, bạn tăng tốc lên tốc độ cao khi sử dụng miếng đánh bóng 3000+ grit siêu mịn. Điều này chứng tỏ tính linh hoạt to lớn của các công cụ tốc độ thay đổi. Kiểm soát nhiệt chính xác là điều không thể thương lượng đối với vật liệu tổng hợp.
Kỹ thuật vận hành ghi đè cài đặt công cụ
Ngay cả công cụ tiên tiến nhất cũng thất bại do kỹ thuật vận hành kém. Các chuyên gia trong ngành tuân thủ quy tắc '1 inch mỗi giây'. Bạn phải thiết lập nhịp độ này. Di chuyển máy của bạn quá nhanh là một lỗi nghiêm trọng. Chuyển động nhanh của cánh tay kéo căng các mô hình quỹ đạo chặt chẽ. Họ biến những vết cắt cực nhỏ vô hình thành những hình xoắn ốc kéo dài, có thể nhìn thấy được.
Chúng ta cũng phải giải quyết ngụy biện về áp lực đi xuống. Áp dụng trọng lượng cơ thể của bạn không làm tăng tốc độ cắt. Nó chủ động phá hủy thiết bị của bạn. Áp lực nặng tạo ra sự căng thẳng lớn cho động cơ trên một Máy chà nhám quỹ đạo 20V . Nó gây hao pin sớm. Nó phá vỡ các đường quỹ đạo. Tệ nhất là nó tan chảy và phá hủy hệ thống buộc chặt móc và vòng của tấm đệm dự phòng.
Sự tham gia an toàn ngăn ngừa sự khoét sâu trên bề mặt. Bạn phải áp dụng một giao thức 'Bắt đầu, Dừng' nghiêm ngặt. Hãy làm theo các bước cụ thể sau để bảo vệ tác phẩm của bạn:
Đặt dụng cụ nằm phẳng hoàn toàn trên phôi trước khi chạm vào cò súng.
Bật nguồn công cụ và cho phép nó đạt RPM được chỉ định.
Dẫn dụng cụ đi khắp bề mặt chỉ bằng trọng lượng của chính nó.
Nhấc dụng cụ hoàn toàn ra khỏi phôi lên không trung.
Nhả cò súng và để miếng đệm quay xuống hoàn toàn.
Cuối cùng, hãy tôn trọng quy định không nghiêng. Những máy này được thiết kế nghiêm ngặt để gắn vào bề mặt phẳng. Nghiêng công cụ để hoạt động như một máy mài là một sai lầm khủng khiếp. Nó ngay lập tức làm tổn hại đến các cạnh của miếng đệm. Nghiêng phân phối RPM không đồng đều trên một diện tích bề mặt nhỏ. Điều này đảm bảo các vết nứt sâu, không thể sửa chữa được trong tài liệu của bạn.
Khắc phục sự cố nâng cao: Xóa vết xoáy 'Pigtail'
Vết xoáy bím tóc làm mọi người thất vọng. Chúng ta phải chẩn đoán chính xác nguyên nhân gốc rễ. Bím tóc chỉ đơn thuần là triệu chứng của lỗi cơ học. Chúng thường xuất phát từ ba vấn đề chính. Bạn có thể đã mắc kẹt các mảnh vụn dưới tấm đệm. Có thể bạn đang di chuyển dụng cụ quá nhanh ở tốc độ thấp. Bạn có thể gặp phải lỗi hút bụi.
Bạn phải hiểu bẫy áp suất âm chân không. Nhiều nhà khai thác kết hợp một máy chà nhám thu gom bụi cho máy hút bụi cửa hàng công nghiệp. Lực hút quá mạnh sẽ khóa máy vào gỗ. Điều này nghiền nát chất mài mòn thành hạt. Nó ngăn không cho quỹ đạo ngẫu nhiên trôi nổi bình thường. Ma sát sinh ra gây ra các vết xoáy mạnh.
Bạn giải quyết vấn đề này bằng cách điều chỉnh chân không chứ không phải dụng cụ. Mở van xả chân không. Không làm rơi nút quay số nhanh của công cụ. Việc giải phóng lực hút sẽ khôi phục lại độ nổi quỹ đạo tối ưu. Hãy xem xét danh sách kiểm tra khắc phục sự cố này khi xuất hiện các vòng xoáy:
Kiểm tra miếng mài mòn xem có bị kẹt sạn hoặc nhựa cứng không.
Xác minh tốc độ chuyển động cánh tay của bạn chính xác là 1 inch mỗi giây.
Giảm lực hút trên thiết bị chân không được kết nối của bạn.
Đảm bảo bạn không áp dụng áp lực vật lý xuống.
Xác nhận bề mặt không có bụi bẩn trước khi bắt đầu.
Chúng tôi đặc biệt khuyến nghị các quy trình kiểm tra nghiêm ngặt. Sử dụng 'đèn cào' để kiểm tra bề mặt của bạn. Đặt nguồn sáng ở góc rất thấp bên cạnh phôi của bạn. Ánh sáng bên này tạo bóng thành những vòng xoáy siêu nhỏ. Nó bộc lộ những khuyết điểm tiềm ẩn ngay lập tức. Bạn phải thực hiện quá trình kiểm tra này trước khi chuyển sang bước tiếp theo.
Tiêu chí mua hàng: Đánh giá Dụng cụ chà nhám không dây
Bạn phải đánh giá công thái học vật lý một cách cẩn thận. Vị trí đặt pin thay đổi mọi thứ. Pin 2.0Ah tiêu chuẩn cho cảm giác rất khác so với pin 5.0Ah nặng. Pin nặng tạo ra sự cân bằng cho dụng cụ nặng nhất. Sự phân bổ trọng lượng này ảnh hưởng trực tiếp đến sự mệt mỏi của người vận hành. Các phiên hoàn thiện kéo dài sẽ trở nên mệt mỏi nếu dụng cụ không phù hợp với vị trí tay tự nhiên của bạn.
Chất lượng má phanh là một tính năng quan trọng. Dụng cụ cao cấp có phanh đệm cơ học tích hợp. Phanh này ngăn không cho miếng đệm quay tự do ở tốc độ RPM tối đa khi nhấc lên khỏi bề mặt. Một miếng đệm quay tự do hoạt động giống như một máy mài góc khi vào lại. Một chiếc phanh chất lượng sẽ giảm thiểu những vết lõm trên bề mặt ngay lập tức này. Đây là tính năng bắt buộc đối với bất kỳ chuyên gia nào công cụ chà nhám không dây.
Cuối cùng, đánh giá tính mô đun của cổng bụi. Bạn cần có phụ kiện được tiêu chuẩn hóa cho các cổng hút bụi. Tích hợp liền mạch với các ống chân không hiện có là rất quan trọng. Khả năng hút bụi kém sẽ trực tiếp dẫn đến các chất mài mòn bị tắc và các vết xoáy xoáy. Đảm bảo cổng khóa ống của bạn một cách an toàn mà không cần bộ điều hợp hạn chế.
Phần kết luận
Làm chủ cài đặt tốc độ máy chà nhám quỹ đạo không dây yêu cầu cân bằng nhiều yếu tố. Bạn phải căn chỉnh RPM của công cụ với tốc độ thủ công và các ràng buộc vật liệu cụ thể. Giảm tốc độ không tạo ra bề mặt mịn hơn. Nó chỉ đơn thuần kiểm soát nhiệt và làm chậm quá trình loại bỏ vật liệu. Kỹ thuật phù hợp luôn quyết định chất lượng bề mặt cuối cùng của bạn.
Thực hiện các bước hành động này trong dự án tiếp theo của bạn. Đầu tiên, hãy căn chỉnh công cụ của bạn ở tốc độ tối đa đối với nguyên liệu thô. Thứ hai, hãy xác minh tốc độ của bạn vẫn ở mức chính xác 1 inch mỗi giây. Thứ ba, hãy dành nghiêm ngặt tốc độ thấp hơn cho các lớp phủ và lớp hoàn thiện nhạy cảm với nhiệt. Cuối cùng, hãy để trọng lượng của máy làm công việc khó khăn đó.
Câu hỏi thường gặp
Hỏi: Tôi có thể sử dụng máy chà nhám quỹ đạo có tốc độ thay đổi để đánh bóng không?
Đ: Vâng. Bạn có thể trang bị miếng đánh bóng bằng bọt cho máy của mình. Bạn sẽ sử dụng tốc độ cao kết hợp với hạt mài siêu mịn (3000+). Tuy nhiên, hãy hiểu rằng nó hoạt động khác với máy đánh bóng tự động tác động kép chuyên dụng. Nó thiếu khả năng xoay cưỡng bức cần thiết để chỉnh sửa lớp sơn trong của ô tô hạng nặng.
Hỏi: Việc bỏ qua các hạt giấy nhám có yêu cầu cài đặt tốc độ cao hơn không?
Đáp: Không. Tốc độ dụng cụ hoàn toàn không thể bù đắp cho số hạt mài bị bỏ qua. Bạn phải duy trì một tiến trình tuần tự, chặt chẽ (ví dụ: 80 > 120 > 180). Trình tự này là cách duy nhất để loại bỏ hiệu quả các vết xước sâu do chất mài mòn trước đó để lại.
Hỏi: Tại sao máy chà nhám của tôi nhảy hoặc rung mạnh ở tốc độ thấp?
Đáp: Rung mạnh thường cho thấy lỗi do người vận hành hoặc sự cố cơ học. Nó thường là dấu hiệu của áp lực đi xuống quá mức. Nó cũng có thể trỏ đến một miếng đệm dự phòng hook-and-loop bị hỏng. Cuối cùng, lực hút hút bụi không tương thích có thể khóa miếng đệm vào bề mặt.