De nombreux opérateurs croient à tort que des vitesses inférieures donnent une finition plus lisse. C'est un mythe courant. En réalité, la progression des grains dicte la douceur de la surface. Les réglages de vitesse régissent strictement votre taux d’enlèvement de matière et votre friction thermique. Vous êtes peut-être en train d’évaluer un nouvel outil en ce moment. Comprendre quand ajuster les fonctionnalités de vitesse variable est essentiel pour votre travail. Un réglage approprié évite les dommages à la pièce comme les marques de brûlure ou les vilains tourbillons en « queue de cochon ». Nous souhaitons démystifier la relation mécanique entre les réglages du cadran, la technique de l'opérateur et les types de matériaux. Vous avez besoin d’un cadre d’évaluation strict et fondé sur des preuves pour maîtriser votre équipement. Lisez la suite pour savoir comment équilibrer vos paramètres de rythme et de cadran pour obtenir des finitions de surface impeccables à chaque fois.
Points clés à retenir
Cadran ou finition : la vitesse de l'outil dicte l'enlèvement de matière et la génération de chaleur ; le grain du papier de verre dicte la douceur finale.
La norme par défaut : pour la finition du bois brut, la vitesse maximale (généralement de 10 000 à 12 000 OPM) est la norme de base, et non l'exception.
La stimulation est importante : une vitesse de mouvement manuelle précise de 1 pouce par seconde est nécessaire pour permettre à l'action orbitale aléatoire de fonctionner efficacement.
Le piège d'aspiration : Souvent, les marques de tourbillon en « queue de cochon » sont causées par une pression négative excessive du vide et non par des réglages de vitesse incorrects.
La réalité mécanique des ponceuses à vitesse variable
Vous pourriez supposer que la baisse des RPM de votre outil garantit une finition plus fine. C’est factuellement incorrect. Des régimes inférieurs ne signifient pas des surfaces plus lisses. Regardons les modèles à vitesse unique. Les fabricants les calibrent en permanence à environ 12 000 tr/min. Cela représente la vitesse maximale sur un cadran variable standard. La haute vitesse se combine avec un motif d'orbite aléatoire pour masquer efficacement les rayures. Ralentir la machine étire ces orbites étroites. Cela expose les motifs abrasifs à l’œil nu.
Nous devons comprendre ce que contrôle réellement le cadran. Il ajuste les orbites par minute (OPM). La diminution de la vitesse réduit directement la fréquence de rotation de l'abrasif. Cette fonction vous donne plus de contrôle lorsque vous utilisez des grains agressifs. Il réduit également considérablement la chaleur induite par la friction. La chaleur est l’ennemie des surfaces délicates. Vous n'abaissez le cadran que lorsque la génération de chaleur menace votre pièce.
Mise à niveau vers un La ponceuse à vitesse variable est parfaitement adaptée aux ateliers multi-matériaux. Vous avez besoin d’un contrôle précis lors de la manipulation de finitions sensibles à la chaleur ou de placages de bois minces. Un réglage unique à grande vitesse brûlerait rapidement un placage délicat. Cependant, cette fonctionnalité pourrait être excessive pour la menuiserie à charpente brute. La charpente nécessite un enlèvement de matière rapide là où le contrôle thermique est rarement une préoccupation.
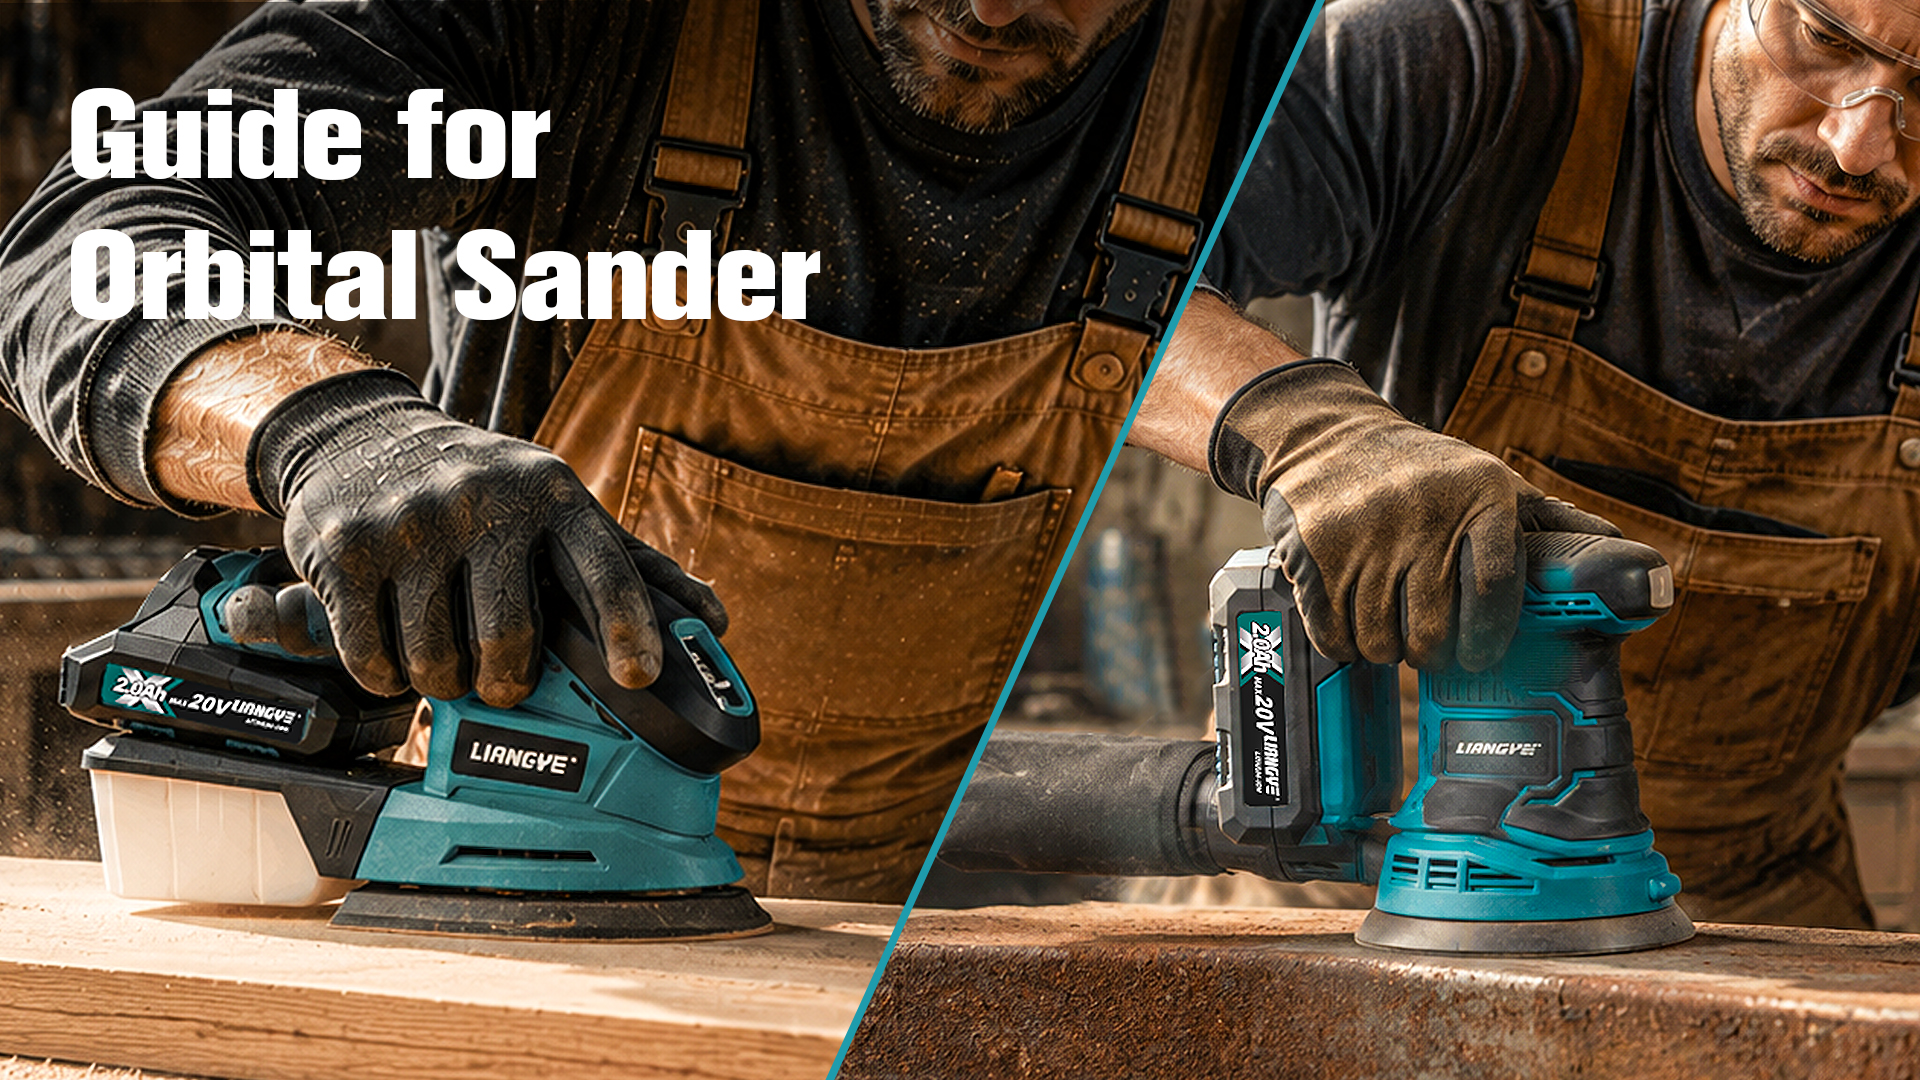
![Opérateur utilisant une ponceuse orbitale sans fil sur une surface en bois]()
Définition de lignes de base : stratégies de rapidité par application de matériau
Différents matériaux nécessitent des paramètres de fonctionnement totalement différents. Vous ne pouvez pas traiter le bois dur brut de la même manière que vous traitez une couche transparente pour automobile. Nous avons établi les paramètres de base ci-dessous. Ces paramètres vous garantissent une efficacité maximale tout en protégeant votre matériau de base.
| Matériau Application |
Réglage du cadran |
OPM estimé |
Justification principale |
| Finition du bois brut |
4 à 6 |
10 000+ |
Maximise l’efficacité de coupe sans enliser le moteur. |
| Ponçage entre les couches |
1 à 3 |
4 000 à 7 000 |
Empêche la chaleur de friction de faire fondre les peintures ou les vernis. |
| Surfaces autres que le bois |
Variable |
Varie |
Faible pour une correction grossière ; Élevé pour les tampons de polissage à grain 3000+. |
Les applications sur bois brut nécessitent une vitesse élevée. Vous devez placer votre molette entre les réglages 4 et 6. Les vitesses élevées se combinent parfaitement avec le poids physique naturel de l'outil. Cette combinaison maximise votre efficacité de coupe. Il effectue le travail difficile sans enliser le moteur. En fonctionnant à pleine vitesse, le modèle orbital aléatoire reste incroyablement serré.
Le ponçage entre les couches ou le retrait de peinture nécessite des vitesses faibles à moyennes. Vous devez baisser votre cadran sur les réglages 1 à 3. La friction crée une chaleur intense. La chaleur fait fondre instantanément la peinture, le polyuréthane et les vernis. Les finitions fondues provoquent une « charge » abrasive. Ce colmatage rend votre Patin de ponçage de 125 mm totalement inutile. Cela risque également de brûler gravement la surface sous-jacente.
Les surfaces non bois nécessitent des approches variables. Les plastiques, les résines et les détails automobiles nécessitent une gestion thermique stricte. Vous utilisez des vitesses faibles pour une correction grossière des défauts. À l’inverse, vous pouvez atteindre des vitesses élevées lorsque vous utilisez des tampons de polissage ultra-fins de 3000+ grains. Cela démontre l’immense polyvalence des outils à vitesse variable. Un contrôle thermique précis est strictement non négociable pour les matériaux synthétiques.
La technique de l'opérateur remplace les paramètres de l'outil
Même l’outil le plus avancé échoue en raison d’une mauvaise technique de l’opérateur. Les professionnels de l'industrie adhèrent à la règle du « 1 pouce par seconde ». Vous devez établir ce rythme. Déplacer votre machine trop rapidement est une erreur critique. Les mouvements rapides des bras étirent des motifs de rayures orbitales serrés. Ils transforment des coupures microscopiques invisibles en spirales visibles et allongées.
Nous devons également nous attaquer à l’erreur de la pression à la baisse. L’application de votre poids physique n’augmente pas la vitesse de coupe. Il détruit activement votre équipement. Une forte pression crée une contrainte moteur massive sur un Ponceuse orbitale 20V . Cela provoque une décharge prématurée de la batterie. Cela perturbe les trajectoires orbitales. Pire encore, il fond et détruit le système de fixation auto-agrippante du support de sauvegarde.
Un engagement sûr empêche les gougeages profonds de la surface. Vous devez adopter un protocole strict « Démarrer, Arrêter ». Suivez ces étapes spécifiques pour protéger votre travail :
Posez l'outil complètement à plat sur votre pièce avant de toucher la gâchette.
Allumez l’outil et laissez-le atteindre son régime désigné.
Guidez l'outil sur la surface en utilisant uniquement son propre poids.
Soulevez complètement l'outil de la pièce à usiner dans les airs.
Relâchez la gâchette et laissez le pad tourner complètement.
Enfin, respectez le mandat du zéro inclinaison. Ces machines sont conçues strictement pour un engagement sur des surfaces planes. Incliner l’outil pour qu’il fasse office de meuleuse est une terrible erreur. Cela compromet instantanément les bords du pad. L'inclinaison répartit le régime de manière inégale sur une petite surface. Cela garantit des creux profonds et irréparables dans votre matériau.
Dépannage avancé : Éradication des marques de tourbillon « Pigtail »
Les marques de tourbillon en queue de cochon frustrent tout le monde. Nous devons diagnostiquer correctement les causes profondes. Les tresses ne sont que des symptômes de pannes mécaniques. Ils découlent généralement de trois problèmes principaux. Vous avez peut-être coincé des débris sous le coussin. Vous déplacez peut-être l'outil trop rapidement à faible vitesse. Vous rencontrez peut-être une panne d’extraction de poussière.
Vous devez comprendre le piège à vide à pression négative. De nombreux opérateurs s'accouplent à un ponceuse de dépoussiérage à un aspirateur d'atelier industriel. Une aspiration excessive verrouille physiquement la machine sur le bois. Cela écrase l'abrasif dans le grain. Cela empêche l’orbite aléatoire de flotter correctement. Le frottement qui en résulte provoque des marques de tourbillon agressives.
Vous résolvez ce problème en ajustant le vide, pas l'outil. Ouvrez la soupape de décharge d'aspiration de l'aspirateur. Ne laissez pas tomber la molette abrégée de l'outil. Le relâchement de l'aspiration rétablit le flottement orbital optimal. Tenez compte de cette liste de contrôle de dépannage lorsque des tourbillons apparaissent :
Vérifiez le tampon abrasif pour déceler des grains piégés ou de la résine durcie.
Vérifiez que le rythme de mouvement de votre bras est exactement de 1 pouce par seconde.
Diminuez la puissance d’aspiration de votre aspirateur connecté.
Assurez-vous de ne pas appliquer de pression physique vers le bas.
Vérifiez que la surface est exempte de poussière avant de commencer.
Nous recommandons fortement des protocoles d’inspection stricts. Utilisez une « lumière rasante » pour auditer votre surface. Placez une source de lumière vive à un angle très faible à côté de votre pièce. Cet éclairage latéral projette les ombres dans des tourbillons microscopiques. Il révèle immédiatement les vices cachés. Vous devez effectuer cet audit avant de passer à votre prochain grain.
Critères d'achat : évaluation des outils de ponçage sans fil
Vous devez évaluer soigneusement l’ergonomie physique. Le placement de la batterie change tout. Une batterie standard de 2,0 Ah est très différente d’une batterie lourde de 5,0 Ah. Une batterie lourde crée un équilibre d'outil très lourd. Cette répartition du poids a un impact direct sur la fatigue de l'opérateur. Les séances de finition prolongées deviennent épuisantes si l'outil combat la position naturelle de votre main.
La qualité des freins à plaquettes est une caractéristique essentielle. Les outils haut de gamme disposent d'un frein à plaquette mécanique intégré. Ce frein empêche la plaquette de tourner librement à des régimes maximum lorsqu'elle est soulevée de la surface. Un tampon à rotation libre agit comme une meuleuse d'angle lors de la rentrée. Un frein de qualité atténue ces rayures de surface immédiates. C'est une fonctionnalité obligatoire pour tout professionnel outil de ponçage sans fil.
Enfin, évaluez la modularité du port anti-poussière. Vous avez besoin d’un équipement standardisé pour les ports d’extraction de poussière. Une intégration transparente avec les tuyaux d'aspiration existants est vitale. Une mauvaise extraction de la poussière conduit directement à des abrasifs obstrués et à des tourbillons en queue de cochon. Assurez-vous que le port verrouille solidement votre tuyau en place sans adaptateurs restrictifs.
Conclusion
Maîtriser Les réglages de vitesse de la ponceuse orbitale sans fil nécessitent d’équilibrer plusieurs facteurs. Vous devez aligner le RPM de l'outil sur votre rythme manuel et vos contraintes matérielles spécifiques. Réduire la vitesse ne crée pas une surface plus lisse. Il contrôle simplement la chaleur et ralentit l’enlèvement de matière. Une technique appropriée dicte toujours la qualité de votre surface finale.
Suivez ces étapes concrètes lors de votre prochain projet. Tout d’abord, basez votre outil à pleine vitesse pour les matières premières. Deuxièmement, vérifiez que votre rythme reste exactement à 1 pouce par seconde. Troisièmement, réservez strictement vos vitesses inférieures aux revêtements et finitions sensibles à la chaleur. Enfin, laissez le poids de la machine faire le travail difficile.
FAQ
Q : Puis-je utiliser une ponceuse orbitale à vitesse variable pour le polissage ?
R : Oui. Vous pouvez équiper votre machine d'un tampon de polissage en mousse. Vous utiliserez des vitesses élevées combinées à des grains ultra-fins (3000+). Cependant, sachez qu’elle fonctionne différemment d’une polisseuse automatique dédiée à double action. Il lui manque la rotation forcée requise pour la correction lourde des couches transparentes automobiles.
Q : Est-ce que sauter des grains de papier de verre nécessite un réglage de vitesse plus élevé ?
R : Non. La vitesse de l’outil ne peut absolument pas compenser les grains sautés. Vous devez maintenir une progression stricte et séquentielle (par exemple, 80 > 120 > 180). Cette séquence est le seul moyen d’éliminer efficacement les rayures profondes laissées par l’abrasif précédent.
Q : Pourquoi ma ponceuse saute-t-elle ou vibre-t-elle violemment à basse vitesse ?
R : De violentes vibrations indiquent généralement une erreur de l’opérateur ou un problème mécanique. C’est souvent le signe d’une pression excessive à la baisse. Cela peut également indiquer un tampon de sauvegarde à crochets et boucles endommagé. Enfin, une aspiration de poussière incompatible pourrait bloquer le tampon à la surface.