Sok kezelő tévesen azt hiszi, hogy az alacsonyabb sebesség simább felületet eredményez. Ez egy általános mítosz. A valóságban a szemcsék progressziója határozza meg a felület simaságát. A sebességbeállítások szigorúan szabályozzák az anyageltávolítási sebességet és a termikus súrlódást. Lehet, hogy éppen egy új eszközt értékel. A változó sebességű funkciók beállításának megértése kritikus fontosságú a munkája szempontjából. A megfelelő beállítás megakadályozza a munkadarab sérülését, például égési nyomokat vagy csúnya 'pigtail' örvénylést. A tárcsabeállítások, a kezelő technika és az anyagtípusok közötti mechanikai kapcsolatot szeretnénk tisztázni. A berendezés elsajátításához szigorú, bizonyítékokon alapuló értékelési keretre van szüksége. Olvassa el, hogy megtudja, hogyan lehet egyensúlyban tartani az ingerlési és tárcsázási beállításokat, hogy minden alkalommal hibátlan felületminőséget érjen el.
Kulcs elvitelek
Tárcsa vs. befejezés: A szerszám sebessége határozza meg az anyag eltávolítását és a hőtermelést; csiszolópapír szemcse határozza meg a végső simaságot.
Az alapértelmezett szabvány: A nyersfa kikészítésénél a maximális sebesség (általában 10 000–12 000 OPM) az alapszabvány, nem kivétel.
Az ingerlés számít: 1 hüvelyk/másodperc pontos kézi mozgási sebességre van szükség ahhoz, hogy a véletlenszerű orbitális művelet hatékonyan működjön.
A szívócsapda: A 'pigtail' örvénylési nyomokat gyakran a túlzott vákuum negatív nyomás okozza, nem pedig a helytelen sebességbeállítások.
A változó sebességű csiszolók mechanikai valósága
Feltételezheti, hogy a szerszám fordulatszámának csökkentése finomabb felületet garantál. Ez tényszerűen téves. Az alacsonyabb fordulatszám nem egyenlő a simább felületekkel. Nézzük az egysebességes modelleket. A gyártók állandóan nagyjából 12 000 RPM-re kalibrálják őket. Ez a maximális sebességet jelenti egy szabványos változó tárcsán. A nagy sebesség véletlenszerű pályamintával kombinálva hatékonyan elrejti a karcolásnyomokat. A gép lelassítása megnyújtja ezeket a szűk pályákat. Ez szabad szemmel teszi láthatóvá a koptató mintákat.
Meg kell értenünk, hogy valójában mit vezérel a tárcsa. Beállítja a percenkénti keringést (OPM). A sebesség csökkentése közvetlenül csökkenti a csiszolóanyag forgási frekvenciáját. Ez a funkció nagyobb kontrollt biztosít agresszív szemcsék használatakor. Élesen csökkenti a súrlódás okozta hőt is. A hő az érzékeny felületek ellensége. Csak akkor engedje le a tárcsát, ha hőképződés fenyegeti a munkadarabot.
Frissítés a A változtatható fordulatszámú csiszoló tökéletesen használható többanyagú műhelyekben. Hőérzékeny felületek vagy vékony fa furnérok kezelésekor pontos ellenőrzésre van szüksége. A nagy sebességű egyszeri beállítás gyorsan átégetné a finom furnért. Ez a funkció azonban túlzás lehet a durva keretezésű ácsmunkáknál. A keretezés gyors anyageltávolítást igényel, ahol a hőszabályozás ritkán jelent gondot.
![A kezelő akkus orbitális csiszolót használ fa felületen]()
Alapvonalak beállítása: Sebességstratégiák anyagfelhasználás szerint
A különböző anyagok teljesen eltérő működési paramétereket igényelnek. A nyers keményfát nem lehet ugyanúgy kezelni, mint az autók lakkját. Az alábbiakban alapparamétereket határoztunk meg. Ezek a paraméterek biztosítják, hogy maximalizálja a hatékonyságot, miközben védi az alapanyagot.
| Anyag alkalmazási |
tárcsa beállítás |
Becsült OPM |
elsődleges indoklás |
| Nyers fa kikészítés |
4–6 |
10 000+ |
Maximalizálja a vágási hatékonyságot anélkül, hogy a motor elakadna. |
| Csiszolás a rétegek között |
1–3 |
4000–7000 |
Megakadályozza a festékek vagy lakkok megolvadását okozó súrlódási hőt. |
| Nem fa felületek |
Változó |
Változó |
Alacsony a durva korrekcióhoz; Magas a 3000+ szemcsés polírozó párnához. |
A nyersfa alkalmazása nagy sebességet igényel. A tárcsát a 4-es és 6-os beállítás közé kell helyeznie. A nagy sebesség tökéletesen kombinálható a szerszám természetes fizikai súlyával. Ez a kombináció maximalizálja a vágási hatékonyságot. A kemény munkát anélkül végzi el, hogy lemerülne a motor. A teljes sebességgel történő működés biztosítja, hogy a véletlenszerű pályaminta hihetetlenül szoros maradjon.
A rétegek közötti csiszoláshoz vagy a festék eltávolításához alacsony és közepes sebesség szükséges. Csúsztassa a tárcsát az 1–3. beállításra. A súrlódás intenzív hőt hoz létre. A hő hatására a festék, a poliuretán és a lakkok azonnal megolvadnak. Az olvadt felületek koptató 'terhelést' okoznak. Ez az eltömődés az Ön számára 125 mm-es csiszolólap teljesen használhatatlan. Ezenkívül súlyosan veszélyezteti az alatta lévő felület megégését.
A nem fa felületek változatos megközelítést igényelnek. A műanyagok, gyanták és az automatikus részletezés szigorú hőkezelést igényel. Alacsony sebességet használ a durva hibajavításhoz. Ezzel szemben, ultrafinom, 3000+ szemcseméretű polírozó párnák használata esetén nagy sebességre léphet fel. Ez bizonyítja a változtatható sebességű szerszámok rendkívül sokoldalúságát. A precíz hőszabályozás szigorúan megkérdőjelezhetetlen szintetikus anyagok esetében.
A kezelői technika felülbírálja az eszközbeállításokat
Még a legfejlettebb szerszám is meghibásodik rossz kezelői technika mellett. Az iparági szakemberek betartják az '1 hüvelyk/másodperc' szabályt. Meg kell határoznia ezt az ingerlést. A gép túl gyors mozgatása kritikus hiba. A gyors karmozgások feszes orbitális karcolási mintákat nyújtanak. A láthatatlan mikroszkopikus vágásokat látható, hosszúkás spirálokká alakítják.
A lefelé irányuló nyomás tévedésével is foglalkoznunk kell. A fizikai testsúly alkalmazása nem növeli a vágási sebességet. Aktívan tönkreteszi a felszerelését. A nagy nyomás hatalmas motorterhelést okoz a 20V-os orbitális csiszológép . Az akkumulátor idő előtti lemerülését okozza. Megzavarja az orbitális pályákat. A legrosszabb az egészben, hogy megolvad és tönkreteszi a védőpárna horog-hurkos rögzítési rendszerét.
A biztonságos rögzítés megakadályozza a mély felületi kimarást. Szigorú 'Start On, Stop Off' protokollt kell elfogadnia. Kövesse az alábbi konkrét lépéseket munkája védelméhez:
A kioldó megérintése előtt helyezze a szerszámot teljesen laposan a munkadarabra.
Kapcsolja be a szerszámot, és hagyja, hogy elérje a kijelölt fordulatszámát.
Vezesse végig a szerszámot a felületen a saját súlyával.
Emelje fel teljesen a szerszámot a munkadarabról a levegőbe.
Engedje el a ravaszt, és hagyja, hogy a párna teljesen leforogjon.
Végül tartsa tiszteletben a zéró döntési mandátumot. Ezeket a gépeket szigorúan sík felületre tervezték. A szerszám megdöntése, hogy darálóként működjön, szörnyű hiba. Azonnal megsérti a párna széleit. A billentés egyenetlenül osztja el a fordulatszámot egy kis felületen. Ez garantálja a mély, javíthatatlan töréseket az anyagában.
Speciális hibaelhárítás: 'Pigtail' örvénynyomok felszámolása
Pigtail örvénynyomok mindenkit frusztrálnak. Megfelelően kell diagnosztizálnunk a kiváltó okokat. A pattanások csupán a mechanikai hibák tünetei. Általában három elsődleges problémából fakadnak. Lehet, hogy törmelék szorult a párna alá. Lehet, hogy túl gyorsan mozgatja a szerszámot alacsony sebességgel. Lehet, hogy porelszívási hibája van.
Meg kell értenie a vákuum negatív nyomás csapdáját. Sok operátor társ a porgyűjtő csiszoló egy ipari bolti porszívóhoz. A túlzott szívás fizikailag rögzíti a gépet a fához. Ez a csiszolóanyagot a szemcsékbe zúzza. Megakadályozza a véletlenszerű pálya megfelelő lebegését. A keletkező súrlódás agresszív örvénynyomokat okoz.
Ezt a vákuum beállításával oldja meg, nem a szerszámot. Nyissa ki a vákuum szívószelepét. Ne ejtse le a szerszám gyorstárcsáját. A szívás felengedése visszaállítja az optimális orbitális úszót. Fontolja meg ezt a hibaelhárítási ellenőrzőlistát, ha örvények jelennek meg:
Ellenőrizze, hogy a csiszolókorongon nem szorult-e be szemcse vagy megkeményedett gyanta.
Ellenőrizze, hogy a kar mozgási üteme pontosan 1 hüvelyk/másodperc.
Csökkentse a csatlakoztatott vákuumegység szívóteljesítményét.
Győződjön meg arról, hogy nem gyakorol fizikai nyomást lefelé.
Mielőtt elkezdené, győződjön meg arról, hogy a felület mentes a laza portól.
Erősen ajánljuk a szigorú ellenőrzési protokollokat. Használjon 'gereblyézőlámpát' a felület ellenőrzéséhez. Helyezzen erős fényforrást nagyon alacsony szögben a munkadarab mellé. Ez az oldalsó világítás az árnyékokat mikroszkopikus örvényekké veti. Azonnal felfedi a rejtett hibákat. Ezt az auditot el kell végeznie, mielőtt továbblépne a következő szemcséjére.
Vásárlási kritériumok: Akkus csiszolószerszámok értékelése
Gondosan értékelnie kell a fizikai ergonómiát. Az akkumulátor elhelyezése mindent megváltoztat. A normál 2,0 Ah-s akkumulátor nagyon különbözik a nehéz 5,0 Ah-s akkumulátortól. A nehéz akkumulátor rendkívül nehéz szerszám egyensúlyt hoz létre. Ez a súlyeloszlás közvetlenül befolyásolja a kezelő fáradtságát. A hosszan tartó utómunkálatok kimerítővé válnak, ha a szerszám megküzd a kéz természetes helyzetével.
A fékbetét minősége kritikus jellemző. A prémium szerszámok integrált mechanikus betétfékkel rendelkeznek. Ez a fék megakadályozza, hogy a féktárcsa szabadon forogjon maximális fordulatszámon, amikor felemeli a felületről. A szabadon forgó tányér ismételt belépéskor sarokcsiszolóként működik. A minőségi fék csökkenti ezeket a közvetlen felületi vájtokat. Ez minden szakember számára kötelező funkció akkus csiszolószerszám.
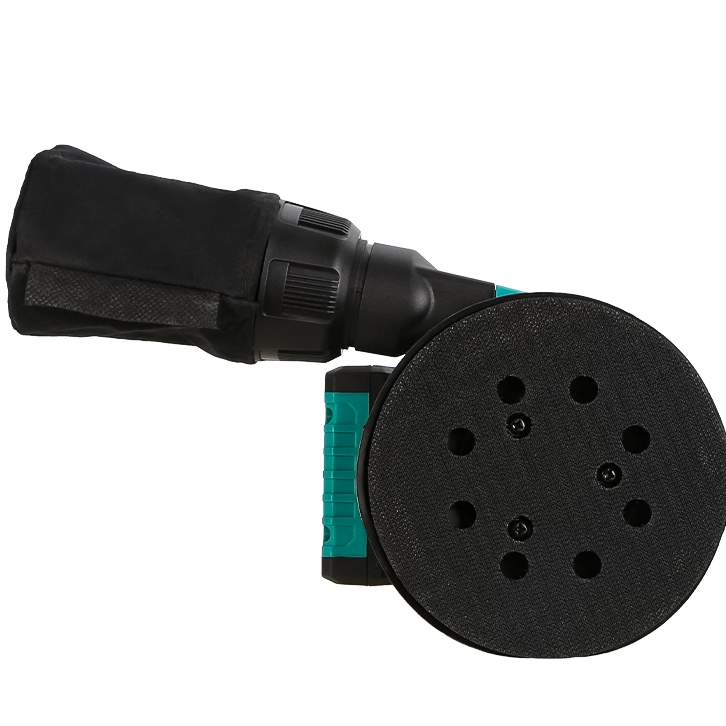
Végül értékelje a pornyílás modularitását. Szabványos szerelvényre van szüksége a porelszívó csatlakozókhoz. A meglévő vákuumtömlőkkel való zökkenőmentes integráció létfontosságú. A rossz porelszívás közvetlenül az eltömődött csiszolóanyagokhoz és örvényléshez vezet. Győződjön meg arról, hogy a port biztonságosan rögzíti a tömlőt korlátozó adapterek nélkül.
Következtetés
Mastering Az akkumulátoros orbitális csiszoló sebességének beállításához több tényező egyensúlyba hozása szükséges. A szerszám fordulatszámát hozzá kell igazítania a kézi ingerléshez és a konkrét anyagkorlátokhoz. A sebesség csökkentése nem hoz létre simább felületet. Csak szabályozza a hőt és lassítja az anyag eltávolítását. A megfelelő technika mindig meghatározza a végső felület minőségét.
Következő projektje során tegye meg ezeket a gyakorlatias lépéseket. Először állítsa be a szerszámot teljes sebességgel a nyersanyagokhoz. Másodszor, ellenőrizze, hogy az ingerlés pontosan 1 hüvelyk/másodperc marad. Harmadszor, szigorúan tartsa fenn az alacsonyabb sebességet a hőérzékeny bevonatokhoz és felületekhez. Végül hagyja, hogy a gép súlya végezze el a nehéz munkát.
GYIK
K: Használhatok változtatható sebességű orbitális csiszolót polírozáshoz?
V: Igen. Felszerelhet hab polírozó párnát a gépére. A nagy sebességet ultrafinom szemcsékkel kombinálva (3000+) fogja használni. Azonban értse meg, hogy másképpen működik, mint egy dedikált kettős működésű automatikus polírozó. Hiányzik belőle a nehéz autóipari lakkkorrekcióhoz szükséges kényszerforgatás.
K: A csiszolópapír szemcsék kihagyásához nagyobb sebességbeállítás szükséges?
V: Nem. A szerszám sebessége egyáltalán nem tudja kompenzálni a kihagyott szemcséket. Fenn kell tartania a szigorú, egymást követő haladást (pl. 80 > 120 > 180). Ez a sorrend az egyetlen módja annak, hogy hatékonyan távolítsa el az előző csiszolóanyag által hagyott mély karcolásokat.
K: Miért ugrik vagy rezeg hevesen a csiszológépem alacsony sebességnél?
V: Az erős vibráció általában kezelői hibára vagy mechanikai problémára utal. Ez gyakran a túlzott lefelé irányuló nyomás jele. Sérült horog- és hurkos biztonsági párnára is utalhat. Végül előfordulhat, hogy az összeférhetetlen porelszívás rögzíti a párnát a felülethez.